


закрывать
Выберите свой сайт
Глобальный
Социальные сети
Просмотры: 0 Автор: Редактор сайта Время публикации: 8 октября 2026 г. Происхождение: Сайт


Две сварочные головки могут покрывать трубы одного и того же диаметра и при этом выполнять разные работы. Один ограничивает зону сварки для контролируемой внешней защиты; другой обеспечивает доступ к горелке, доставке присадочного материала и более гибким сварочным устройствам. При выборе аппарата для орбитальной сварки с закрытой головкой просто потому, что труба маленькая, можно не учитывать толщину стенок, посадку или требования к присадочному металлу. Выбор открытой головки просто потому, что труба большая, может привести к упущению из виду ограничений по экранированию и установке. Решение должно начинаться с необходимого соединения и продолжаться через доступ к инструментам, возможности процесса и производственную нагрузку.
Обычная закрытая сварочная головка часто подходит для точно подготовленных тонкостенных соединений, сваренных без присадки. Открытую орбитальную головку часто рассматривают, когда процедура требует наполнителя, нескольких проходов или доступного позиционирования горелки. Фактические ограничения по материалам и размерам относятся к конкретной главе и системе, а не к названию архитектуры.
Закрытая головка окружает внешнюю область соединения камерой, в которую подается защитный газ. Электрод перемещается по трубке внутри корпуса. Такое расположение помогает контролировать атмосферу возле внешней сварочной ванны и может быть полезно для повторяющихся соединений трубок. Зажимные вставки или соответствующие инструменты удерживают заготовки в заданном положении.
Открытая головка использует доступную конструкцию горелки с защитой, поставляемой на месте. В зависимости от конструкции он может поддерживать подачу присадочной проволоки, изменение положения электрода и дополнительные контролируемые движения. Открытая конструкция также делает зону сварки более подверженной движению воздуха на рабочем месте и требует соответствующей дуговой защиты для операторов и находящегося рядом персонала.
Эти различия описывают общее расположение оборудования, а не жесткие ограничения для каждого продукта. Системы специального назначения могут различаться. Покупатель должен установить точные функции процесса и допустимые конфигурации соединений предлагаемого оборудования, прежде чем предположить, что все закрытые или все открытые головки ведут себя одинаково.
Фактор выбора |
Закрытая сварочная головка |
Открытая орбитальная головка |
|---|---|---|
Внешнее экранирование |
Закрытая камера вокруг зоны сварки |
Локальная защита вокруг факела |
Типичный выбор процесса |
Автогенная сварка подходящих трубных соединений |
Сварка плавлением или проволокой, в зависимости от конфигурации |
Видимость процесса |
Прямой просмотр может быть ограничен. |
Доступный просмотр с соответствующей защитой |
Оценка оснастки |
Зажимная посадка, загрузка камеры и выравнивание электродов |
Монтаж, оболочка горелки и зазор на пути прохождения провода |
Термическая оценка |
Ограничения напора и охлаждение в предлагаемом цикле |
Ограничения на горелку, головку, кабель и охлаждение |
Аппарат орбитальной сварки с закрытой головкой не обеспечивает автоматическую защиту внутренней поверхности сварного шва трубы. Камера окружает внешнюю зону сварки; Для защиты корня требуется подходящее устройство фонового газа, если это указано. Распространенной ошибкой выбора является рассмотрение их как одной и той же функции. Обе архитектуры могут потребовать контролируемой внутренней очистки.
Точно так же закрытая камера не превращает загрязненные детали в чистые стыки. Масло, остатки чистящих средств, влага и поврежденные поверхности остаются проблемами процесса. Экранирование является частью контроля сварки наряду с подготовкой, состоянием электродов, идентичностью материала и утвержденным графиком.
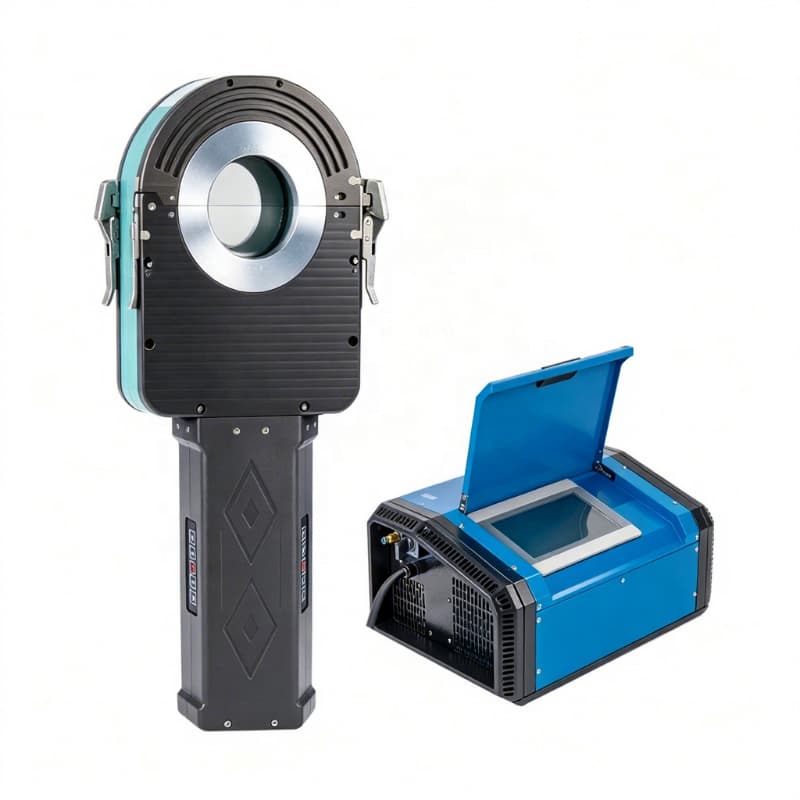
Первый вопрос выбора заключается в том, можно ли выполнить требуемый сварной шов без присадочного металла. Автогенная сварка расплавляет подготовленные кромки соединения между собой. Его пригодность зависит от материала, толщины стенки, монтажа, требуемого профиля и продемонстрированной процедуры. Традиционная закрытая сварочная головка привлекательна, когда эти условия соблюдены, поскольку она позволяет избежать отдельной системы подачи проволоки.
Если конструкция соединения требует добавления металла, более толстой наплавки или нескольких проходов, оборудование должно поддерживать необходимое наплавление и расположение горелки. Открытая орбитальная головка с совместимым механизмом подачи проволоки может подойти, но слово «открытый» не подтверждает, что конкретная система включает в себя эти функции.
Труба малого диаметра все равно может иметь сложное сечение стенки. И наоборот, относительно большая трубка может иметь тонкую стенку, подходящую для процесса сварки. Ни «маленькая трубка», ни «большая труба» не создают правильную архитектуру. Оцените потребность в тепле и необходимое проникновение с фактической подготовкой стен и швов.
Подгонка особенно важна, когда нет наполнителя, добавляющего металл в шов. Зазоры, несоответствия, овальность и неравномерная подготовка концов могут изменить профиль сварного шва и проплавление. Поэтому выбор орбитальной системы с закрытой головкой должен включать анализ того, как предприятие будет проводить подготовку в пределах утвержденных ограничений для всех производственных партий.
Выбор сплава влияет на экранирование, тепловложение, выбор электрода и необходимость совместимого наполнителя. Реактивным материалам может потребоваться более широкая защита горячих поверхностей, чем предполагает простой выбор на основе диаметра. Разные материалы добавляют вопросов о металлургии и разбавлении, на которые не может ответить только главный архитектор.
Не переносите принятую спецификацию из одного сплава или семейства соединений в другой только потому, что компоненты подходят к одному и тому же зажиму. Соответствующая процедура сварки определяет условия эксплуатации, а квалификационные требования к ней зависят от области применения. Возможности руководителя и пригодность процедуры должны определяться одновременно.
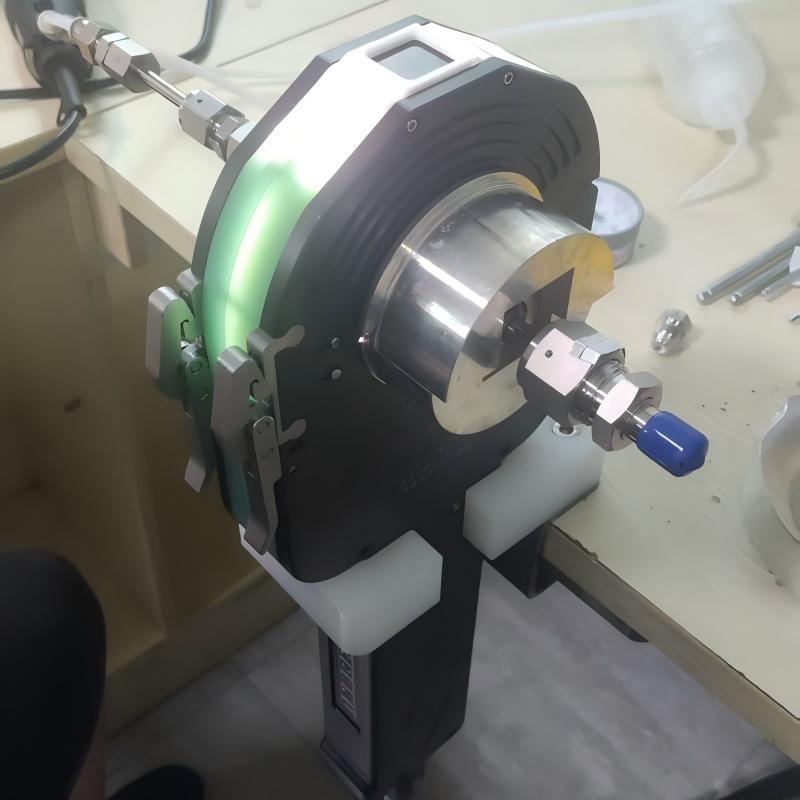
Диапазон диаметров в каталоге описывает, какие трубки может вместить головка. Не установлено, можно ли установить головку на переполненную сборку. Измерьте осевое расстояние от шва до близлежащих фитингов и радиальное пространство вокруг соединения. Укажите зазор, необходимый для загрузки, зажима, сварки и снятия головки.
Сравните полный комплект предлагаемого аппарата для орбитальной сварки с закрытой головкой и фактическую альтернативу с открытой головкой. Закрытая конструкция может быть компактной в одном направлении и ограниченной в другом. Открытая конструкция может иметь доступные зажимы, но требует места для катушки с проволокой, кронштейна горелки или системы отслеживания движения. Сама по себе архитектура не может решить проблему ограниченного доступа.
Металлический корпус головки является лишь частью требований к зазору. Газопроводы, охлаждающие шланги, кабели и устройства защиты от натяжения требуют подходящей прокладки. Находящееся поблизости завершенное соединение, опора или фланец могут мешать монтажу, даже если они не загораживают сам сварной шов. Включите эти функции в репрезентативную пробную сборку.
При повторном изготовлении катушек порядок сборки может улучшить доступ. Сварка одного соединения перед соединением громоздкого соседнего компонента может сделать операцию, которая в противном случае была бы сложной. Любое изменение последовательности должно оставаться совместимым с требованиями проектирования и производства. Таким образом, планирование доступа является производственным решением, а также решением по выбору оборудования.
Открытая головка облегчает наблюдение за зоной сварки, но наблюдение все равно требует соответствующей защиты от дуги. Закрытая камера может уменьшить прямую видимость, что делает особенно важными проверки образцов и валидацию контроля процесса. Не предполагайте, что в комплект поставки входит камера или система удаленного просмотра, если это не подтверждено предлагаемой конфигурацией.
Оба типа головок нуждаются в определенной реакции на прерванные циклы. В рабочей инструкции должно быть объяснено, как определяется поломка, как осматривается пораженный сустав и кто может разрешить ремонт или перезапуск. Доступная зона сварки полезна, но сама по себе она не определяет приемлемый метод ремонта.
Выбранная головка должна соответствовать предполагаемому ритму производства. Демонстрация одного сварного шва на холодном образце не означает повторной работы в течение смены. Тепловая нагрузка накапливается в головке и заготовке, а загрузка, время продувки и проверка влияют на интервал между циклами.
Оцените всю систему: охлаждение головки, рабочий цикл источника питания, кабели, расходные материалы и механизм подачи проволоки. Водяное охлаждение может выдержать более высокую рабочую нагрузку в подходящей конфигурации, но не устраняет эксплуатационные ограничения. Укажите условия окружающей среды и запланированный график при рассмотрении возможности повторного производства.
Цикл сварки может включать меньше переменных осаждения, чем процесс с подачей проволоки, что может упростить настройку для получения стабильного семейства соединений. Открытая конструкция с подачей проволоки добавляет такие переменные, как скорость подачи проволоки, положение подачи и координация со сварочной ванной. Эти функции расширяют возможности, но требуют соответствующих элементов управления настройкой и обучения операторов.
Таким образом, орбитальный сварочный аппарат с закрытой головкой не становится автоматически менее требовательным в целом. Это может потребовать тщательной подготовки пробирок и тщательного обслуживания камеры. Открытая орбитальная система может быть гибкой, но при этом требует большего внимания к местной защите и открытым компонентам. Сравните весь рабочий процесс, включая операции, которые каждая архитектура выполняет перед сваркой.
Изношенный инструмент может повлиять на центрирование, а загрязнение или повреждение изоляции могут повлиять на производительность головки. Состояние электрода влияет на зажигание и поведение дуги. Соединения охлаждения и защиты также требуют регулярных проверок. Используйте инструкции по техническому обслуживанию оборудования и записывайте вмешательства, которые могут повлиять на стабильность процесса.
Для оборудования с проволочной подачей добавьте в обзор технического обслуживания путь прохождения проволоки, компоненты привода и положение подачи. Для закрытого оборудования укажите состояние камеры, уплотнения или интерфейсы, а также зажимные компоненты, применимые к конструкции. В планировании технического обслуживания должны быть определены интервалы обслуживания, доступные детали и проверки, необходимые перед возвратом оборудования в производство.
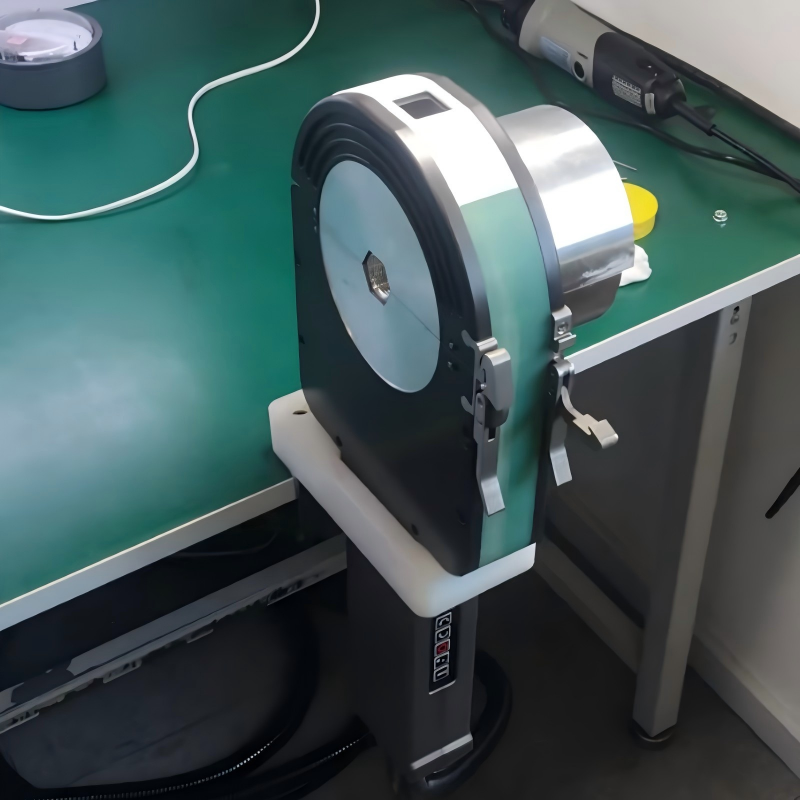
Сначала определите требуемый сварной шов: материал, размеры, подготовку, требования к наполнителю, ориентацию и критерии приемки. Затем исключите конфигурации, которые не могут выполнить эту процедуру. Проверьте остальные головки на наличие зазора при установке и рабочей нагрузки. Только после этих проверок сравнение закупочной цены и времени цикла позволит определить предпочтительный вариант.
Закрытая сварочная головка AS118 представляет собой вариант закрытой сварочной головки для бетона. Он имеет водяное охлаждение и рассчитан на трубы диаметром от 38,1 до 114,3 мм с максимальной толщиной стенок 3 мм. Эти ограничения определяют отправную точку для оценки приложения; они не заменяют проверку материала, подготовку соединения и требуемый результат сварки.
Для машины орбитальной сварки с закрытой головкой, использующей эту головку, подтвердите совместимое расположение источника питания, необходимые зажимные приспособления, фактический зазор при сборке и предлагаемый производственный цикл. Не применяйте размерный диапазон AS118 ко всем закрытым головкам и не делайте из него эквивалентный диапазон размеров открытой головки.
Вопрос покупателя |
Доказательства для запроса |
|---|---|
Нужен ли требуемый сварной шов наполнитель? |
Совместный чертеж и утвержденные технологические требования |
Может ли голова установиться и совершить путешествие? |
Чертеж конверта и репрезентативная пробная сборка |
Сможет ли он выдержать производственный ритм? |
Рейтинги системы и демонстрация повторного цикла |
Обеспечивает ли он приемлемое внутреннее и внешнее соединение? |
Представительские купоны и необходимое обследование |
Может ли производство контролировать процесс? |
Управление программой, план технического обслуживания и обучение операторов |
При окончательном сравнении следует использовать эквивалентные принятые соединения. Демонстрация быстрой сварки и демонстрация многопроходной подачи проволоки несопоставимы, если они касаются различных требований к соединению. Измеряйте настройку, загрузку, продувку, сварку, проверку и переналадку в рамках одной и той же производственной необходимости. Это показывает, является ли контроль экранирования, гибкость процесса или время обработки решающим преимуществом.
Выбирайте между закрытыми и открытыми орбитальными головками в зависимости от требований сустава и полного рабочего диапазона. Орбитальный сварочный аппарат с закрытой головкой является разумным кандидатом для подходящих соединений свариваемых труб с контролируемой подготовкой и защитой; открытое устройство может потребоваться для подачи наполнителя, нескольких проходов или особых условий доступа. Компания Wuxi Bohan Automation Technology Co., Ltd. производит автоматизированное сварочное оборудование и предлагает закрытую головку AS118. Обоснованное решение о покупке сочетает в себе проверенные ограничения оборудования с репрезентативными испытаниями, плановым техническим обслуживанием и критериями проверки, которые определяют приемлемое соединение.
Только в том случае, если контроллер, электрические соединения, интерфейсы движения и необходимые функции процесса совместимы. Подтвердите точную поддерживаемую комбинацию и любые изменения конфигурации.
Никакого универсального сравнения потребления не применяется. Конструкция горелки, время подачи газа, размеры соединения, объем камеры и условия на рабочем месте влияют на использование. Сравните измеренное потребление для одного и того же принятого приложения.
Это зависит от объема поставки и конструкции головки. Перед заказом укажите фактические производственные диаметры и подтвердите, какие пластины или оснастка входят в комплект поставки.
Они не устраняют автоматически несоответствие стен. Процедура подготовки и сварки должна учитывать фактическое состояние соединения, включая любые разрешенные переходы или пределы размеров.
Сравните всю систему, включая источник питания, охлаждение, инструменты, подачу газа и кабели. Компактная головка не обязательно делает весь комплект оборудования портативным.


