


cerca
Elija su sitio
Global
Redes Sociales
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-08 Origen: Sitio


Dos cabezales de soldadura pueden cubrir el mismo diámetro de tubo y aun así adaptarse a diferentes trabajos. Uno encierra la zona de soldadura para un blindaje externo controlado; el otro proporciona acceso para un soplete, suministro de relleno y disposiciones de soldadura más flexibles. Elegir una máquina de soldadura orbital de cabezal cerrado simplemente porque el tubo es pequeño puede pasar por alto el espesor de la pared, el ajuste o los requisitos de metal de aportación. Elegir un cabezal abierto simplemente porque la tubería es grande puede pasar por alto las limitaciones de protección e instalación. La decisión debe comenzar con la junta requerida y continuar a través del acceso a las herramientas, la capacidad del proceso y la carga de trabajo de producción.
Un cabezal de fusión cerrado convencional suele ser adecuado para uniones de paredes delgadas preparadas con precisión y soldadas sin relleno. A menudo se considera una cabeza orbital abierta cuando el procedimiento necesita relleno, múltiples pases o un posicionamiento accesible del soplete. Los límites reales de material y dimensiones pertenecen al cabezal y al sistema específicos, no al nombre de la arquitectura.
Una cabeza cerrada rodea la zona de articulación exterior con una cámara alimentada con gas protector. El electrodo viaja alrededor del tubo dentro de ese recinto. Esta disposición ayuda a controlar la atmósfera cerca del baño de soldadura exterior y puede ser útil para uniones repetidas de tubos de fusión. Los insertos de sujeción o herramientas relacionadas mantienen las piezas de trabajo en la posición deseada.
Un cabezal abierto utiliza una disposición de antorcha accesible con protección entregada localmente. Dependiendo del diseño, puede admitir la colocación de alambre de relleno, cambios en la posición de los electrodos y movimientos controlados adicionales. La estructura abierta también hace que la zona de soldadura esté más expuesta al movimiento del aire del lugar de trabajo y requiere una protección de arco adecuada para los operadores y el personal cercano.
Estas distinciones describen disposiciones de equipos comunes, no límites rígidos para cada producto. Los sistemas de propósito especial pueden diferir. Un comprador debe establecer las funciones de proceso exactas y las configuraciones conjuntas permitidas del equipo propuesto antes de asumir que todos los cabezales cerrados o todos los cabezales abiertos se comportan de manera similar.
Factor de selección |
Cabezal de fusión cerrado |
Cabeza orbital abierta |
|---|---|---|
Blindaje externo |
Cámara cerrada alrededor de la zona de soldadura. |
Blindaje local alrededor de la antorcha. |
Elección de proceso típico |
Soldadura autógena de uniones de tubos adecuadas. |
Soldadura por fusión o por hilo, según configuración |
Visibilidad del proceso |
La visualización directa puede estar restringida |
Visualización accesible con la protección adecuada |
Evaluación de herramientas |
Ajuste de abrazadera, carga de cámara y alineación de electrodos |
Montaje, envolvente de la antorcha y espacio libre para la ruta del cable |
Evaluación térmica |
Límites de cabeza y enfriamiento en el ciclo propuesto. |
Límites de antorcha, cabezal, cable y enfriamiento |
Una máquina de soldadura orbital de cabezal cerrado no protege automáticamente la superficie de soldadura interna del tubo. La cámara rodea la zona de soldadura exterior; El blindaje de raíces requiere una disposición adecuada de gas de respaldo cuando se especifique. Tratarlos como la misma función es un error de selección común. Ambas arquitecturas pueden requerir una purga interna controlada.
Asimismo, una cámara cerrada no convierte las piezas contaminadas en juntas limpias. El aceite, los agentes de limpieza residuales, la humedad y las superficies dañadas siguen siendo preocupaciones del proceso. El blindaje es una parte del control de soldadura, junto con la preparación, el estado de los electrodos, la identidad del material y el programa aprobado.
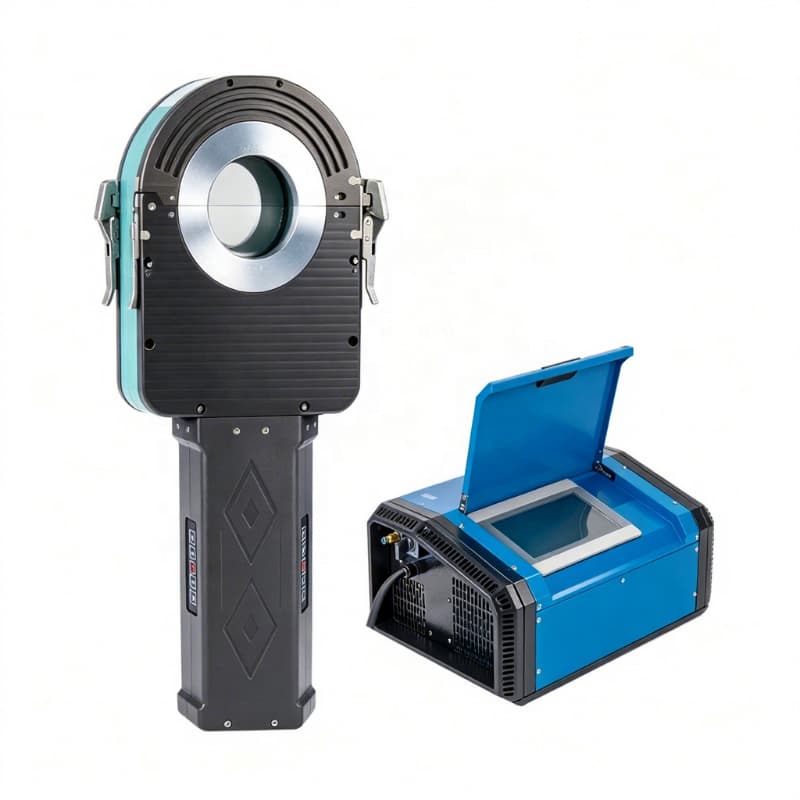
La primera pregunta de selección es si la soldadura requerida se puede realizar sin metal de aportación. La soldadura autógena funde los bordes de las juntas preparadas. Su idoneidad depende del material, espesor de la pared, ajuste, perfil requerido y procedimiento demostrado. Un cabezal de fusión cerrado convencional es atractivo cuando se cumplen esas condiciones porque evita un sistema de entrega de alambre separado.
Si el diseño de la junta requiere metal agregado, una acumulación más espesa o múltiples pasadas, el equipo debe soportar la deposición y el posicionamiento del soplete requeridos. Un cabezal orbital abierto con alimentación de alambre compatible puede ser apropiado, pero la palabra 'abierto' no confirma que un sistema en particular incluya esas funciones.
Un tubo de pequeño diámetro también puede tener una sección de pared exigente. Por el contrario, un tubo relativamente grande puede tener una pared delgada adecuada para un proceso de fusión. Ni el 'tubo pequeño' ni el 'tubo grande' establecen la arquitectura correcta. Evalúe la demanda de calor y la penetración requerida con la pared real y la preparación de las juntas.
El ajuste es importante especialmente cuando no hay relleno disponible para aportar metal a la junta. Los espacios, los desajustes, la ovalidad y la preparación inconsistente de los extremos pueden alterar el perfil y la penetración de la soldadura. Por lo tanto, la selección de un sistema orbital de cabeza cerrada debería incluir una revisión de cómo la empresa mantendrá la preparación dentro de los límites aprobados en todos los lotes de producción.
La selección de la aleación afecta el blindaje, el aporte de calor, la elección del electrodo y si se requiere un relleno compatible. Los materiales reactivos pueden necesitar una protección más amplia de las superficies calientes de lo que sugiere una simple selección basada en el diámetro. Los materiales diferentes añaden preguntas sobre la metalurgia y la dilución que la arquitectura principal no puede responder únicamente.
No transfiera una programación aceptada de una aleación o familia de juntas a otra simplemente porque los componentes encajan en la misma abrazadera. El procedimiento de soldadura apropiado define las condiciones de operación y sus requisitos de calificación dependen de la aplicación. La capacidad del jefe y la idoneidad del procedimiento deben establecerse conjuntamente.
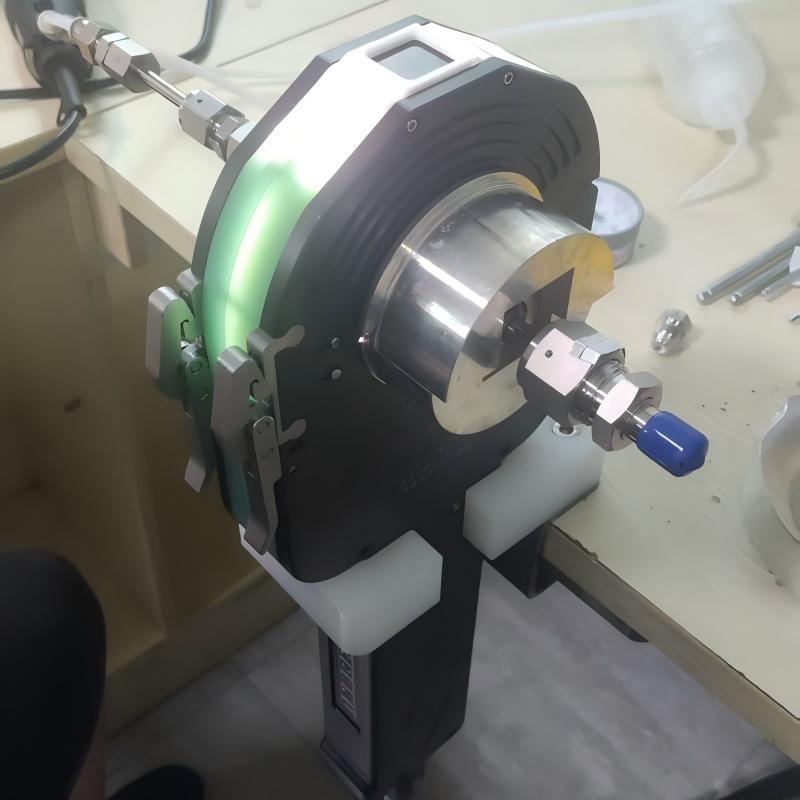
Un rango de diámetro de catálogo describe qué tubos puede acomodar un cabezal. No establece si el cabezal se puede instalar en un conjunto lleno de gente. Mida la distancia axial desde la costura hasta los accesorios cercanos y el espacio radial disponible alrededor de la junta. Incluya el espacio libre necesario para cargar, sujetar, soldar y retirar el cabezal.
Compare la envolvente completa de la máquina de soldadura orbital de cabezal cerrado propuesta con la alternativa de cabezal abierto real. Un diseño cerrado puede ser compacto en una dirección y restrictivo en otra. Un diseño abierto puede tener una sujeción accesible pero necesita espacio para un carrete de alambre, un brazo de antorcha o un movimiento de seguimiento. La arquitectura por sí sola no puede resolver un caso de acceso restringido.
El cuerpo metálico del cabezal es sólo una parte del requisito de autorización. Las tuberías de gas, las mangueras de refrigeración, los cables y los protectores contra tirones necesitan un tendido adecuado. Una junta, soporte o brida cercana puede interferir con el montaje incluso cuando no obstruye la costura de soldadura. Incluya estas características en el montaje de prueba representativo.
Para la fabricación repetida de carretes, el orden de montaje puede mejorar el acceso. Soldar una unión antes de unir un componente vecino voluminoso puede hacer práctica una operación que de otro modo sería difícil. Cualquier cambio en la secuencia debe seguir siendo compatible con los requisitos de diseño y producción. Por lo tanto, la planificación del acceso es una decisión de fabricación así como una decisión de selección de máquinas.
Un cabezal abierto puede hacer que la zona de soldadura sea más fácil de observar, pero la observación aún requiere una protección de arco adecuada. Una cámara cerrada puede reducir la visibilidad directa, lo que hace que los controles de muestras y los controles de proceso validados sean particularmente importantes. No asuma que se incluye una cámara o un sistema de visualización remota a menos que la configuración propuesta lo confirme.
Ambos tipos de cabeza necesitan una respuesta definida a los ciclos interrumpidos. La instrucción de trabajo debe explicar cómo se identifica una interrupción, cómo se examina la articulación afectada y quién puede autorizar la reparación o el reinicio. Una zona de soldadura accesible es útil, pero por sí sola no establece un método de reparación aceptable.
El cabezal seleccionado debe adaptarse al ritmo de producción previsto. Una demostración que involucra una soldadura en una muestra fría no establece una operación repetida durante un turno. La demanda térmica se acumula en el cabezal y la pieza de trabajo, mientras que la carga, el tiempo de purga y la inspección influyen en el intervalo entre ciclos.
Evalúe el sistema completo: enfriamiento del cabezal, ciclo de trabajo de la fuente de energía, cables, consumibles y cualquier alimentador de alambre. La refrigeración por agua puede soportar una mayor carga de trabajo en una configuración adecuada, pero no elimina los límites operativos. Especifique las condiciones ambientales y el cronograma planificado al revisar la capacidad de producción repetida.
Un ciclo de fusión puede implicar menos variables de deposición que un proceso alimentado por alambre, lo que puede simplificar la configuración para una familia de juntas estable. Una disposición abierta de alimentación de alambre agrega variables como la velocidad del alambre, la posición de entrega y la coordinación con el baño de soldadura. Esas funciones amplían la capacidad, pero requieren controles de configuración y capacitación del operador correspondientes.
Por lo tanto, una máquina de soldadura orbital de cabezal cerrado no es necesariamente menos exigente en general. Puede requerir una preparación estricta del tubo y un mantenimiento cuidadoso de la cámara. Un sistema orbital abierto puede ser flexible y al mismo tiempo necesitar más atención al blindaje local y a los componentes expuestos. Compare todo el flujo de trabajo, incluidas las operaciones que cada arquitectura coloca antes de la soldadura.
Las herramientas desgastadas pueden afectar el centrado, mientras que la contaminación o el aislamiento dañado pueden afectar el rendimiento del cabezal. La condición del electrodo influye en el encendido y el comportamiento del arco. Las conexiones de refrigeración y blindaje también requieren controles de rutina. Utilice las instrucciones de mantenimiento del equipo y registre las intervenciones que pueden influir en la consistencia del proceso.
Para equipos alimentados por alambre, agregue la ruta del alambre, los componentes impulsores y la posición de entrega a la revisión de mantenimiento. Para equipos cerrados, incluya la condición de la cámara, los sellos o interfaces y los componentes de sujeción aplicables al diseño. La planificación del mantenimiento debe identificar los intervalos de servicio, las piezas accesibles y las comprobaciones necesarias antes de devolver el equipo a producción.
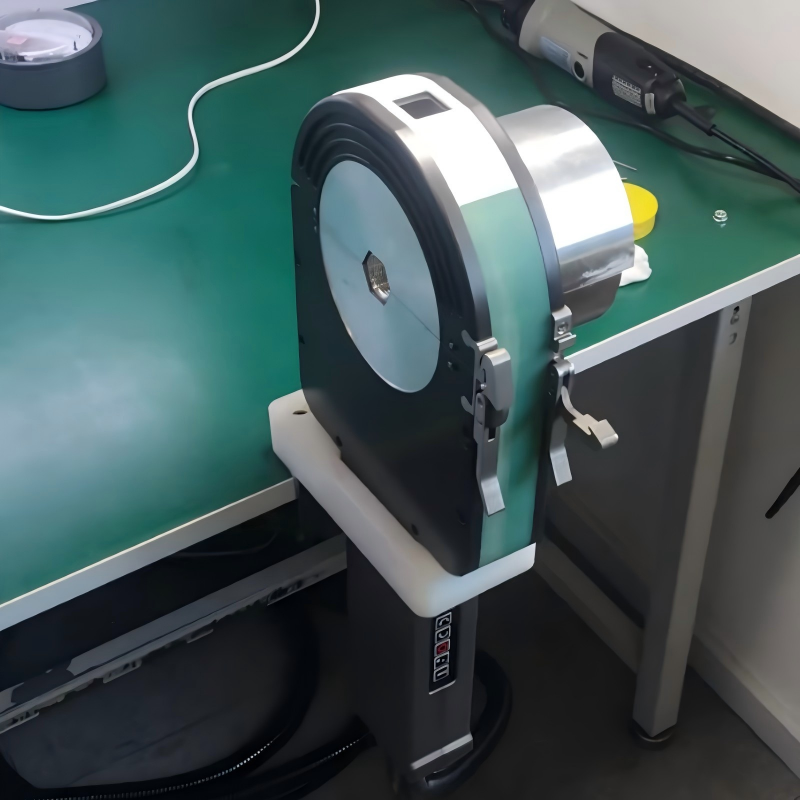
Primero defina la soldadura requerida: material, dimensiones, preparación, requisito de relleno, orientación y criterios de aceptación. Luego elimine las configuraciones que no puedan ejecutar ese procedimiento. Revise los cabezales restantes para conocer el espacio libre de instalación y la carga de trabajo. Sólo después de esas comprobaciones se deben comparar el precio de compra y el tiempo de ciclo para determinar la opción preferida.
El El cabezal de soldadura cerrado AS118 proporciona una opción de cabezal cerrado de hormigón para su revisión. Está refrigerado por agua y está especificado para diámetros de tubo de 38,1 a 114,3 mm con un espesor de pared máximo de 3 mm. Esos límites definen un punto de partida para la evaluación de la solicitud; no reemplazan la validación del material, la preparación de la junta y el resultado de soldadura requerido.
Para una máquina de soldadura orbital de cabezal cerrado que utilice este cabezal, confirme la disposición de la fuente de energía compatible, las herramientas de sujeción requeridas, el espacio libre de ensamblaje real y el ciclo de producción propuesto. No aplique el rango dimensional AS118 a todos los cabezales cerrados ni infiera un rango equivalente de cabezal abierto a partir de él.
pregunta del comprador |
Pruebas a solicitar |
|---|---|
¿La soldadura requerida necesita relleno? |
Dibujo conjunto y requisitos de proceso aprobados. |
¿Se puede montar la cabeza y completar el recorrido? |
Dibujo de envolvente y prueba de montaje representativo. |
¿Podrá sostener el ritmo de producción? |
Clasificaciones del sistema y demostración de ciclos repetidos. |
¿Produce una unión interna y externa aceptable? |
Cupones representativos y el examen requerido. |
¿Puede la producción controlar el proceso? |
Gestión de programas, plan de mantenimiento y formación de operadores. |
Una comparación final debería utilizar juntas equivalentes aceptadas. Una demostración de fusión rápida y una demostración de alimentación de alambre de múltiples pasadas no son comparables si abordan requisitos de unión diferentes. Mida la configuración, carga, purga, soldadura, examen y cambio en la misma necesidad de producción. Esto revela si el control del blindaje, la flexibilidad del proceso o el tiempo de manipulación son el beneficio decisivo.
Elija entre cabezales orbitales cerrados y abiertos según los requisitos de la junta y el entorno de trabajo completo. Una máquina de soldadura orbital de cabezal cerrado es un candidato sensato para uniones de tubos de fusión adecuadas con preparación y blindaje controlados; Es posible que se necesite un acuerdo abierto para la entrega de relleno, pases múltiples o condiciones de acceso específicas. Wuxi Bohan Automation Technology Co., Ltd. fabrica equipos de soldadura automatizados y ofrece el cabezal cerrado AS118. La decisión de compra acertada combina límites de equipos verificados con pruebas representativas, mantenimiento planificado y los criterios de inspección que definen una unión aceptable.
Solo cuando el controlador, las conexiones eléctricas, las interfaces de movimiento y las funciones de proceso requeridas sean compatibles. Confirme la combinación exacta admitida y cualquier cambio de configuración.
No se aplica ninguna comparación de consumo universal. El diseño de la antorcha, la sincronización del gas, las dimensiones de las juntas, el volumen de la cámara y las condiciones del lugar de trabajo afectan el uso. Compare el consumo medido para la misma aplicación aceptada.
Esto depende del volumen de suministro y del diseño del cabezal. Especifique los diámetros de producción reales y confirme qué insertos o herramientas se incluyen antes de realizar el pedido.
No resuelven automáticamente las discrepancias en las paredes. El procedimiento de preparación y soldadura debe abordar la condición real de la unión, incluida cualquier transición permitida o límites dimensionales.
Compare el sistema completo, incluida la fuente de energía, la refrigeración, las herramientas, el suministro de gas y los cables. Un cabezal compacto no necesariamente hace que todo el equipo sea portátil.


