


cerca
Elija su sitio
Global
Redes Sociales
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-01 Origen: Sitio


Una unión de tubo circular puede parecer simple hasta que el soldador debe mantener la misma penetración alrededor de su parte inferior, laterales y superior. El acceso restringido, los cambios de posiciones de soldadura y las uniones repetidas hacen que sea difícil lograr la coherencia mediante el manejo exclusivo del soplete. Un La soldadora orbital mecaniza el recorrido alrededor de la junta y coordina el ciclo de soldadura. Su valor depende de algo más que producir un cordón externo limpio: los compradores deben hacer coincidir el equipo con el material, la geometría de la junta, los requisitos de limpieza y el plan de inspección. Comprender esas conexiones ayuda a identificar dónde es útil la soldadura orbital y dónde otra disposición puede ser más práctica.
La soldadura orbital mueve un electrodo de soldadura o un soplete alrededor de un tubo, tubería o junta circular estacionaria. Los sistemas TIG orbitales utilizan corriente programada y se desplazan para repetir un ciclo de soldadura definido. Se utilizan para tuberías de proceso limpias, tuberías industriales y uniones de tubo a placa de tubos donde la soldadura controlada y la repetibilidad son importantes.
En una disposición TIG orbital, un arco eléctrico entre un electrodo de tungsteno y la pieza de trabajo derrite los bordes de la junta. El gas protector protege la zona de soldadura caliente. El cabezal de soldadura transporta el electrodo alrededor de la circunferencia mientras el controlador coordina la sincronización de la corriente, el movimiento y el gas. Algunos sistemas también coordinan la entrega y el enfriamiento del alambre de relleno. Estas funciones forman un sistema de procesos; la fuente de energía por sí sola no determina el rango de aplicación completo.
Es útil distinguirlo de una estación de soldadura giratoria convencional. En la soldadura orbital, la herramienta se desplaza alrededor de una pieza de trabajo en gran medida estacionaria. En una disposición basada en un posicionador, el componente puede girar debajo de una antorcha. Ambos pueden automatizar la soldadura circunferencial, pero sus requisitos de fijación, acceso y manipulación difieren. Una tubería instalada fija favorece un cabezal móvil, mientras que un carrete que se mueve libremente puede adaptarse a otras disposiciones mecanizadas.
La gravedad actúa de manera diferente sobre el baño fundido a medida que el electrodo se mueve alrededor de un tubo horizontal fijo. La pieza de trabajo también se calienta a medida que avanza la soldadura. Un programa de soldadura orbital puede dividir la circunferencia en sectores y variar el proceso dentro de esos sectores. La corriente pulsada proporciona otro medio de controlar la piscina. Por lo tanto, un ajuste de corriente único y un movimiento constante no son una receta universal para todas las juntas circulares.
La repetibilidad programada es valiosa sólo cuando las condiciones físicas iniciales permanecen controladas. Un horario almacenado repite sus comandos; no puede hacer redondo un tubo ovalado, eliminar el aceite de una junta o corregir cada desajuste entre paredes contiguas. La función práctica de un sistema de soldadura orbital es reducir la variabilidad en una operación definida mientras la preparación y la inspección controlan las variables restantes.
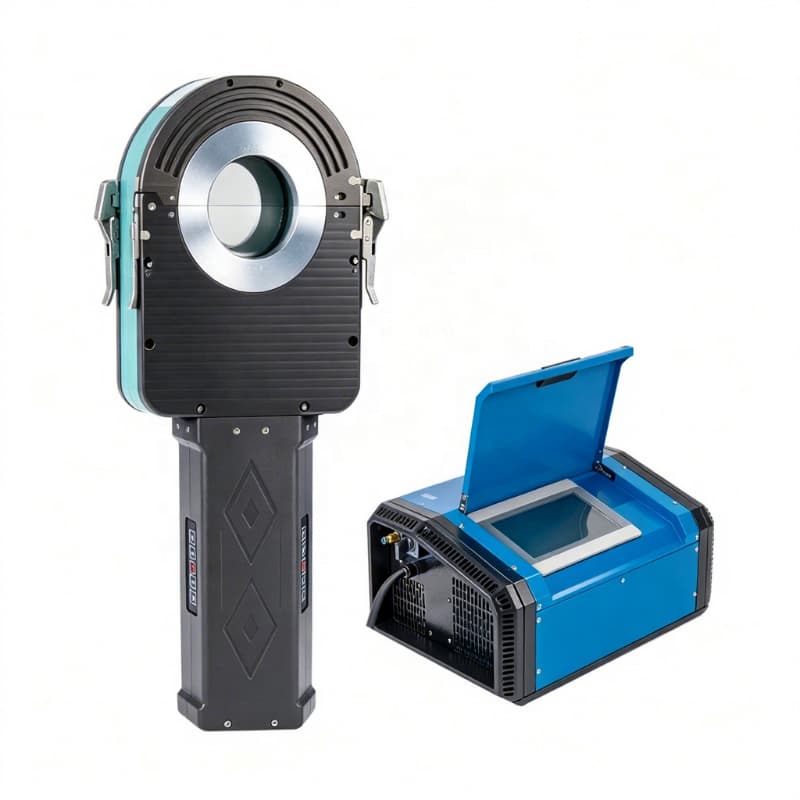
Las aplicaciones comparten la necesidad de juntas circulares controladas, pero el motivo de la automatización difiere. En tuberías de proceso limpias, las superficies internas y el control de la contaminación pueden dominar la decisión. En tuberías industriales más gruesas, la deposición de relleno, el acceso y las pasadas repetibles pueden ser más importantes. En la fabricación de intercambiadores de calor, el desafío incluye repetir las soldaduras de tubo a lámina a lo largo de un patrón denso.
Solicitud |
Lo que debe soportar la soldadura |
Pregunta sobre el equipo |
|---|---|---|
Tubería de proceso semiconductor |
Condición interna controlada e integridad del sistema. |
¿Pueden el cabezal y la disposición de purga mantener la limpieza especificada? |
Líneas de proceso farmacéutico |
Juntas inspeccionables y superficies de contacto con el producto que se pueden limpiar |
¿Puede el procedimiento alcanzar el perfil interno requerido? |
Tubos para alimentos y bebidas |
Geometría de junta sanitaria y unión fiable |
¿Están definidas las dimensiones de ajuste, la preparación y los criterios de aceptación? |
Tuberías químicas y energéticas. |
Integridad de la unión específica del material y pasadas repetibles. |
¿Son adecuados la alimentación de relleno, el enfriamiento y el acceso? |
Intercambiadores de calor y condensadores. |
Fijación consistente de tubo a placa tubular |
¿Se adapta un cabezal exclusivo al diseño de la junta y el paso del tubo? |
Un cordón externo brillante no establece una soldadura interna limpia. Para tuberías que transportan fluidos o gases de proceso sensibles, la condición de la raíz puede influir en la capacidad de limpieza y el riesgo de contaminación. El gas de respaldo protege la superficie interna de soldadura cuando el procedimiento lo requiere. La purga debe tratarse por separado del blindaje externo: un cabezal cerrado protege la zona de soldadura exterior pero no desplaza automáticamente el aire por todo el interior del tubo.
Una máquina de soldadura orbital puede ayudar a repetir un proceso aceptado en uniones de tubos similares. No esteriliza un ensamblaje, no valida un proceso de limpieza ni demuestra de forma independiente la idoneidad para una instalación farmacéutica o de semiconductores. Esos resultados involucran materiales, diseño del sistema, preparación, pruebas y criterios de aceptación del proyecto.
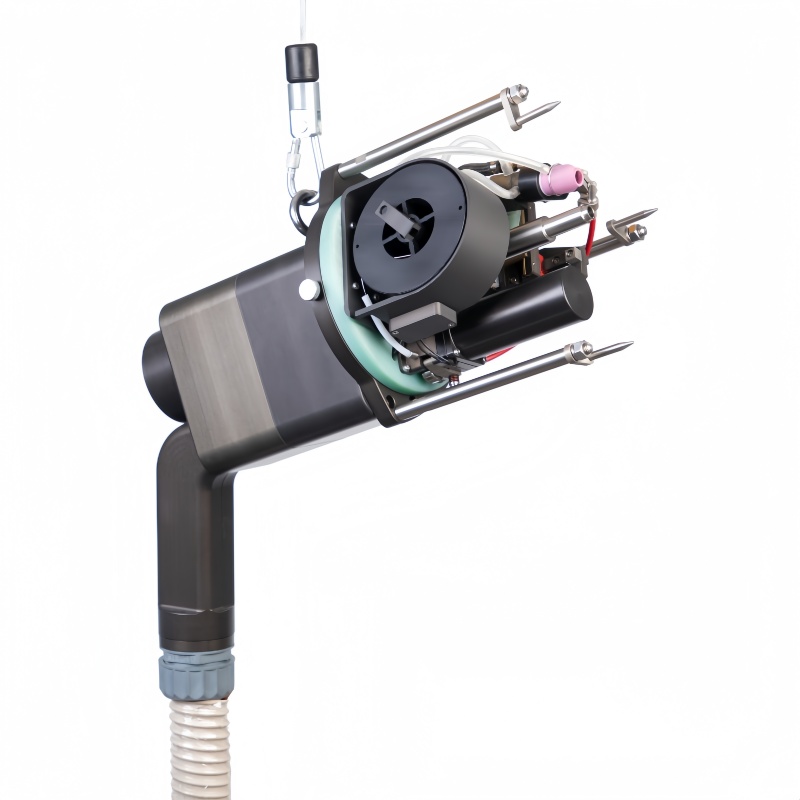
A menudo se consideran cabezas orbitales abiertas cuando se trata de metal de aportación, secciones más gruesas o pasadas múltiples. En cambio, el trabajo de tubo a placa tubular requiere colocar el electrodo alrededor de la abertura del tubo en relación con la superficie de la placa. Aunque ambos utilizan movimiento circular, no se debe suponer que un cabezal de soldadura a tope de tubo estándar se adapta a una unión de placa tubular. La geometría determina la elección de herramientas antes de desarrollar el programa.
Las etiquetas de la industria tampoco definen una especificación de soldadura común. Dos plantas químicas pueden utilizar diferentes aleaciones, espesores de pared, métodos de inspección y condiciones de servicio diferentes. Una revisión útil de una aplicación comienza con un dibujo representativo y una especificación de material en lugar de solo el nombre de la industria.
Un cabezal cerrado encierra la zona de soldadura exterior en una cámara de protección. Los cabezales de fusión cerrados convencionales se utilizan comúnmente para uniones adecuadas de paredes delgadas sin metal de aportación. Un cabezal abierto deja accesible la región de la antorcha y utiliza un blindaje local. Las configuraciones compatibles pueden incorporar alimentación de alambre y controles de movimiento adicionales. Ninguna arquitectura es universalmente mejor; cada uno elimina algunas restricciones e introduce otras.
Comience con el diseño conjunto. La soldadura autógena une el material original sin añadir relleno. Requiere una combinación adecuada de material, pared, montaje y procedimiento. Si el diseño requiere metal depositado o múltiples pasadas, el equipo de soldadura orbital elegido debe soportar esas funciones. El diámetro del tubo por sí solo es un criterio de selección incompleto.
Mida el espacio radial alrededor del tubo y el espacio axial a cada lado de la costura. Incluya codos, válvulas, soportes y líneas paralelas cercanas. Es posible que quepa un cabezal alrededor del tubo pero que le falte espacio para abrir su abrazadera o completar su recorrido. Los planos de instalación también deben tener en cuenta el enrutamiento de mangueras y cables, especialmente cuando la junta ya forma parte de un conjunto más grande.
Las descripciones del tamaño de la cabeza no pueden reemplazar estas comprobaciones. Un cabezal compacto y cerrado puede funcionar bien en algunas instalaciones restringidas, mientras que un diseño particular de marco abierto puede adaptarse mejor a otras. Pregunte por el sobre del cabezal real y la secuencia de carga. Una prueba en el ensamblaje real resuelve las cuestiones de acceso de manera más confiable que comparar rangos de diámetros de tubos.
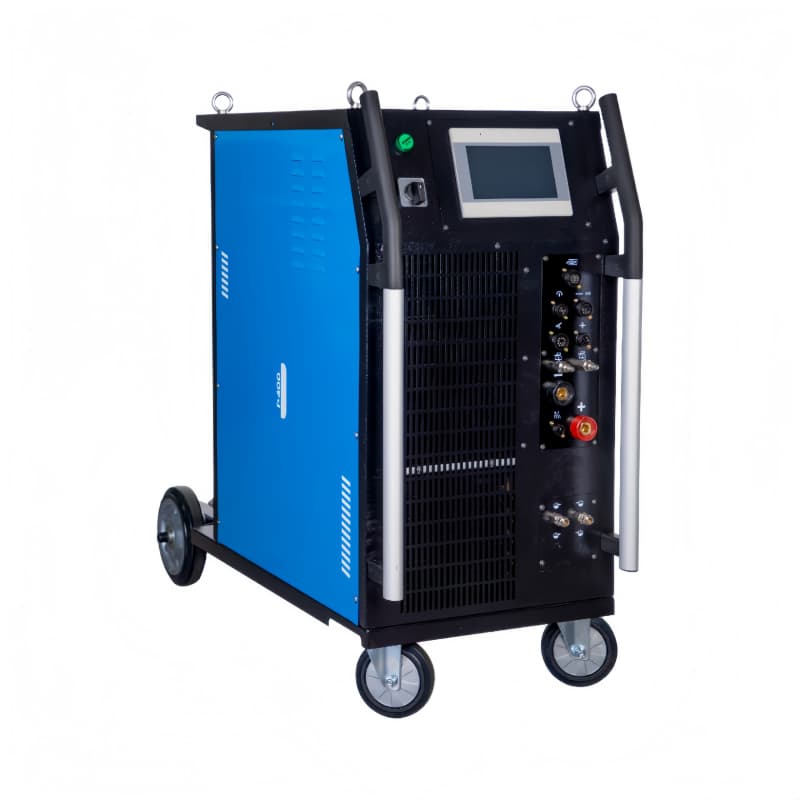
La refrigeración y la carga de trabajo pertenecen a la misma discusión. La soldadura ocasional y la producción repetida imponen diferentes demandas térmicas al cabezal, la fuente de energía y los cables. Una configuración enfriada por agua todavía tiene límites operativos. La capacidad de producción continua debe evaluarse para todo el sistema y el cronograma real, en lugar de inferirse de la presencia de un tanque de enfriamiento.
La soldadura orbital repetible comienza antes del encendido del arco. La calidad del corte, la escuadra de los extremos, la condición de la superficie, la alineación y el ajuste afectan la forma en que se funde la junta. Una rebaba o un espacio local cambia las condiciones vistas por el arco programado. Si los operadores ajustan con frecuencia el cronograma para compensar la preparación inconsistente, el proceso está perdiendo la repetibilidad que justificaba la automatización.
Los requisitos de preparación deben indicarse en las instrucciones de trabajo con criterios de aceptación mensurables. La identidad y las dimensiones del material deben coincidir con el procedimiento previsto. Se deben controlar los consumibles y el gas para la aplicación, y se debe verificar el estado de los electrodos. Estos son controles de fabricación, no refinamientos opcionales agregados después de seleccionar una máquina de soldadura orbital.
Desarrolle y evalúe una soldadura en una muestra que represente el material, las dimensiones, el ajuste y la orientación reales. Es posible que un cupón elaborado en condiciones más sencillas no muestre lo que sucede junto a una pieza voluminosa o durante la producción repetida. Cuando el proyecto requiera calificación, el personal responsable de soldadura e inspección debe definir el examen y la documentación necesarios.
La inspección debe responder a la pregunta que importa para el servicio. El examen visual evalúa las características accesibles, pero no revela todas las discontinuidades internas. El plan de diseño e inspección puede requerir visualización interna, evaluación destructiva, pruebas de fugas u otros exámenes. Un ciclo de soldadura registrado respalda la trazabilidad pero no reemplaza el examen de la unión real.
Un programa identifica los ajustes previstos; un registro de ciclo puede documentar la ejecución. Un mapa de soldadura conecta una unión con su ubicación, material, operador y estado de examen. Estos registros realizan diferentes trabajos. Antes de la compra, establezca qué registros puede producir el equipo y cuáles deben mantenerse a través del sistema de producción.
Cuando los resultados cambien, investigue las condiciones físicas y el programa. Los lotes de tubos, el desgaste de los electrodos, las fugas de protección, el rendimiento de refrigeración y la preparación pueden cambiar independientemente de los ajustes almacenados. La resolución de problemas debe preservar el proceso aprobado e identificar la fuente de variación en lugar de cambiar repetidamente la corriente hasta que el cordón externo parezca aceptable.
Una máquina de soldadura orbital es un buen candidato cuando una empresa produce repetidamente juntas circulares similares, necesita soldadura controlada en posiciones fijas o debe gestionar registros detallados del proceso. Su valor financiero depende de la producción aceptada y no únicamente de la velocidad del arco. La preparación, la carga, la purga, la inspección y el retrabajo contribuyen al ciclo completo de la junta.
Por el contrario, los conjuntos únicos que varían mucho pueden consumir mucho tiempo en cambios de herramientas y procedimientos. Las piezas entrantes mal controladas pueden requerir una mejora previa antes de que la automatización de la soldadura pueda ofrecer un resultado estable. Una junta inaccesible puede seguir siendo poco práctica incluso cuando sus dimensiones se encuentran dentro del rango nominal del equipo.
Condición |
Implicación de decisión |
|---|---|
Uniones repetidas con material y ajuste consistentes |
Evaluar la reutilización del programa y la reducción de la variación del proceso. |
Tubería fija de difícil acceso manual. |
Verifique el montaje del cabezal, el recorrido completo y la visibilidad del operador. |
Cambiar diseños en lotes muy pequeños |
Compare el esfuerzo de cambio con el beneficio de producción esperado. |
Errores frecuentes de montaje |
Mejore la preparación antes de depender de la automatización. |
Superficies internas críticas |
Incluir control de purga y aceptación interna en la prueba. |
Un útil paquete de compra contiene dibujos, grados de aleaciones, rangos de diámetros y paredes, preparación de juntas, restricciones de acceso, tamaños de lote esperados y requisitos de inspección. También debe indicar los servicios públicos, el lugar de trabajo previsto y los registros requeridos. Esto permite evaluar un sistema de soldadura orbital como parte de la producción en lugar de como una máquina aislada.
Realice la comparación en juntas representativas aceptadas e incluya cambios. Registre el tiempo para preparar, montar, purgar, soldar, descargar e inspeccionar. Si la soldadura se vuelve más rápida pero la preparación sigue siendo el cuello de botella, la producción total puede aumentar sólo ligeramente. La elección correcta aborda la operación limitante y el requisito de aceptación juntos.
La soldadura orbital es útil cuando el movimiento circular controlado y los ciclos de soldadura repetibles resuelven un problema real de producción o acceso. Seleccione una máquina de soldadura orbital según el diseño de la junta, las necesidades de protección, el espacio libre para las herramientas y la aceptación de soldadura validada, en lugar de solo por la etiqueta de la industria. Wuxi Bohan Automation Technology Co., Ltd. fabrica equipos de soldadura automatizados para tuberías, placas de tubos y bridas, incluidas disposiciones orbitales cerradas y abiertas. La selección práctica sigue siendo específica de la aplicación: definir la junta, verificar el sistema completo y comparar la producción aceptada. La preparación y la inspección convierten el movimiento programado en un proceso de fabricación confiable.
Una fuente de energía puede servir a varios cabezales compatibles, pero cada cabezal tiene su propio diámetro, acceso, refrigeración y límites de aplicación. Evalúe la combinación completa y cualquier cambio de herramientas requerido.
No. Las uniones adecuadas se pueden soldar de forma autógena. Otros diseños requieren metal de aportación. Esa elección sigue el diseño conjunto, la metalurgia y el procedimiento calificado en lugar de la categoría de automatización.
Posiblemente, si el cabezal puede sujetarse, alinee el electrodo con la costura y complete su recorrido. Verifique la geometría real del codo y la longitud recta requerida con un ensamblaje representativo.
Un cambio de lote debe desencadenar los controles definidos por el plan de producción y calidad. Confirme que el material y la soldadura resultante permanezcan dentro del proceso aprobado antes de decidir si es necesario algún cambio autorizado.
No. La liberación depende de los requisitos de inspección y aceptación del proyecto. Un registro ayuda a conectar la ejecución con una soldadura, mientras que el examen establece si la unión satisface los criterios requeridos.


