


закрывать
Выберите свой сайт
Глобальный
Социальные сети
Просмотры: 0 Автор: Редактор сайта Время публикации: 29.10.2026 Происхождение: Сайт


Более быстрая сварка не обязательно означает большее количество готовых трубных сборок за смену. Выравнивание фланцев, загрузка компонентов, подготовка, проверка и ремонт могут занять больше времени, чем сама дуга. Автомат для сварки трубных фланцев повышает производительность, поскольку он делает требуемый кольцевой сварной шов более повторяемым и вписывается в окружающий производственный процесс. Его ценность должна измеряться через принятые сборки, включая переналадки и время простоя. Такой подход помогает отличить полезные инвестиции в автоматизацию от машины, которая быстро завершает этап сварки, в то время как детали продолжают стоять в очереди в другом месте цеха.
Измерьте принятые соединения за доступный производственный час.
Включает подготовку, загрузку, выравнивание, продувку, проверку и переналадку.
Проверка качества сварных швов и геометрии фланцев на типичных сборках.
Сравните полные эксплуатационные расходы и фактическую полезную мощность.
Автомат для сварки фланцев труб механизирует операцию круговой сварки и согласовывает соответствующие параметры процесса. При орбитальном расположении сварочный инструмент перемещается вокруг соединения. Вместо этого сборку могут вращать другие автоматизированные производственные механизмы. У этих архитектур разные требования к обработке и доступу, поэтому предлагаемое движение следует установить перед сравнением производительности.
Единица вывода имеет значение. Подсчет циклов дуги может скрыть бракованные соединения, неполные проходы или компоненты, ожидающие проверки размеров. Подсчет принятых сборок показывает, действительно ли метод производства обеспечивает требуемую работу. Выбранный показатель также должен указывать, считается ли соединение, фланец или вся катушка за одну единицу.
Модель практического цикла включает подготовку компонентов, загрузку, выравнивание, защиту или продувку, когда это необходимо, сварку, разгрузку и проверку. Добавьте долю партии в настройке, переналадке, плановом обслуживании и ожидаемых доработках. Некоторые действия могут перекрываться в подходящей ячейке, поэтому измеряйте фактический рабочий процесс, а не просто суммируйте каждое действие оператора.
Принятая производительность = принятые сборки ÷ общее время производства.
Стоимость одной принятой сборки = общая стоимость производства ÷ принятые сборки.
Последовательно определяйте временные рамки при сравнении ручной и автоматической работы. Если одно испытание начинается с подготовки деталей, а другое включает в себя раскрой и подгонку, сравнение будет ошибочным. Используйте ту же сборку, качество подготовки, критерии проверки и границы производства.
Измеренная активность |
Что может улучшить автоматизация |
Что осталось проверить |
|---|---|---|
Настройка и выбор программы |
Повторное использование проверенных настроек |
Изменения в инструментах и контроль над выпуском программы |
Сварка |
Скоординированное движение и выполнение процесса |
Требуемые проходы и приемлемый совместный результат |
Загрузка и выравнивание |
Повторяемая фиксация в подходящей ячейке |
Время обработки и геометрия фланца |
Переработка |
Потенциальное снижение вариаций процесса |
Измеренные показатели брака и ремонта |
Проверка и выпуск |
Более последовательная презентация на экзамене |
Фактическое время исследования и рабочий процесс записи |
Повторяющиеся круглые соединения могут выиграть от контролируемой траектории движения и процесса многократного использования. После проверки подходящего расписания операторы могут выполнять его, не перестраивая настройки для каждой эквивалентной сборки. Это может уменьшить различия между циклами и упростить повторное производство стабильного семейства соединений.
Согласованность процесса также может сократить объем ремонта, которого можно избежать, если поступающие детали, установка и экранирование остаются под контролем. Этот потенциал имеет коммерческое значение, поскольку ремонт включает в себя нечто большее, чем просто дополнительную сварку: он может потребовать времени на подготовку, обработку, проверку и планирование производства. Выгоду следует измерять на основе фактического принятого результата, а не предполагаемого.
Вызов программы помогает, когда повторяется тот же материал, размеры и подготовка соединения. Это может сократить время, затрачиваемое на поиск ранее установленных настроек. Однако оператору все равно необходимо подтвердить, что физическая сборка соответствует выпущенной программе и что установлен правильный инструмент.
При необходимости сгруппируйте рабочие места в проверенные общие семейства. Совместно планируйте аналогичную работу, чтобы сократить количество неизбежных изменений в инструментах и параметрах. Группировка должна учитывать ограничения процедуры сварки; аналогичный диаметр не означает автоматическое отнесение другого сплава или стенки к одному и тому же семейству процессов.
Автоматический сварочный аппарат для трубных фланцев может координировать ток и перемещаться по круглому шву. В зависимости от конфигурации он также может контролировать время подачи газа, охлаждение и подачу наполнителя. Это поддерживает повторение запланированного процесса, но не может устранить все нарушения, связанные с подготовкой, изменением материала или температурой компонента.
Стабильная работа особенно полезна, когда ручной доступ к резаку варьируется по окружности. Фактическая выгода по-прежнему зависит от того, сможет ли головка эффективно устанавливаться, перемещаться и сниматься. Соединение, закрепление которого занимает много времени, может оставаться кандидатом с низкой производительностью, несмотря на повторяемый цикл сварки.
Автоматизация может изменить работу оператора с непрерывного манипулирования горелкой на настройку, мониторинг и проверку качества. Это изменение может снизить утомляемость, связанную с повторяющимся позиционированием, и позволит лучше организовать производственный ритм. Он не устанавливает фиксированного сокращения рабочей силы и не оправдывает работу без присмотра.
Распределение операторов должно соответствовать инструкциям по оборудованию, средствам контроля на рабочем месте и фактическим требованиям надзора. Если процесс требует постоянного наблюдения, это требование относится к модели кадрового обеспечения. Оценивайте экономию труда на основе измеренного содержания работы, а не на основании слова «автоматически».
Сварной шов соединяет компоненты, но принятая сборка также требует указанной геометрии. Ориентация фланца, перпендикулярность, концентричность и расстояние могут иметь значение для последующей установки. Равномерный сварной валик не компенсирует неправильное положение фланца перед сваркой.
Крепление должно располагать трубу и фланец, обеспечивая при этом необходимый доступ к сварному шву и соответствующим образом управляя перемещением. Включите в пробную версию требования к размерам чертежа. Осмотрите сборку после сварки, поскольку термические воздействия могут изменить геометрию по сравнению с ее первоначальным состоянием.
Для тяжелых или длинных сборок могут потребоваться опоры и подъемные устройства, которые занимают больше времени на этапе сборки. Компактная сварочная головка затрудняет загрузку большой катушки. При выборе аппарата для автоматической сварки фланцев труб обратите внимание на вес, длину, балансировку, рабочую высоту и доступное погрузочно-разгрузочное оборудование.
При повторяющихся работах подходящее приспособление может уменьшить усилия по измерению и перемещению. Для самых разнообразных работ гибкое приспособление позволяет избежать чрезмерного использования специального инструмента и требует дополнительной регулировки. Правильный подход зависит от ассортимента продукции и ожидаемого размера партии, а не просто от сварочных возможностей аппарата.
Неравномерная резка, фаска, зазоры или прихватки могут привести к задержкам и отклонениям в сварке. Если сварочная станция неоднократно останавливается для исправления поступающих деталей, увеличение скорости дуги не решит проблему, возникшую на входе. Установите критерии приемки заготовки и выполните необходимые проверки, прежде чем детали попадут в автоматическую ячейку.
Отделите дефекты, вызванные подготовкой, от дефектов, вызванных выполнением сварки. Это делает действия по улучшению более конкретными и позволяет избежать изменения программы сварки с учетом каждого плохо подогнанного узла. Повторяемость программы работает лучше всего, когда представленный ей сустав повторяем.
Проверьте зазор для установки, перемещения электрода, подачи проволоки, если она используется, и снятия. Включите шланги и кабели, близлежащие фитинги и фактический профиль фланца. Автоматический аппарат для сварки фланцев труб должен быть продемонстрирован на наиболее строгом представительном узле в предполагаемом диапазоне.
Если последовательность изготовления может повлиять на доступ, подумайте, когда прикреплять соседние компоненты. Любое улучшение последовательности должно оставаться совместимым с проектом, доступом для проверки и производственным планом. Решение проблемы монтажа посредством заказа сборки может быть более эффективным, чем покупка более крупной сварочной системы.
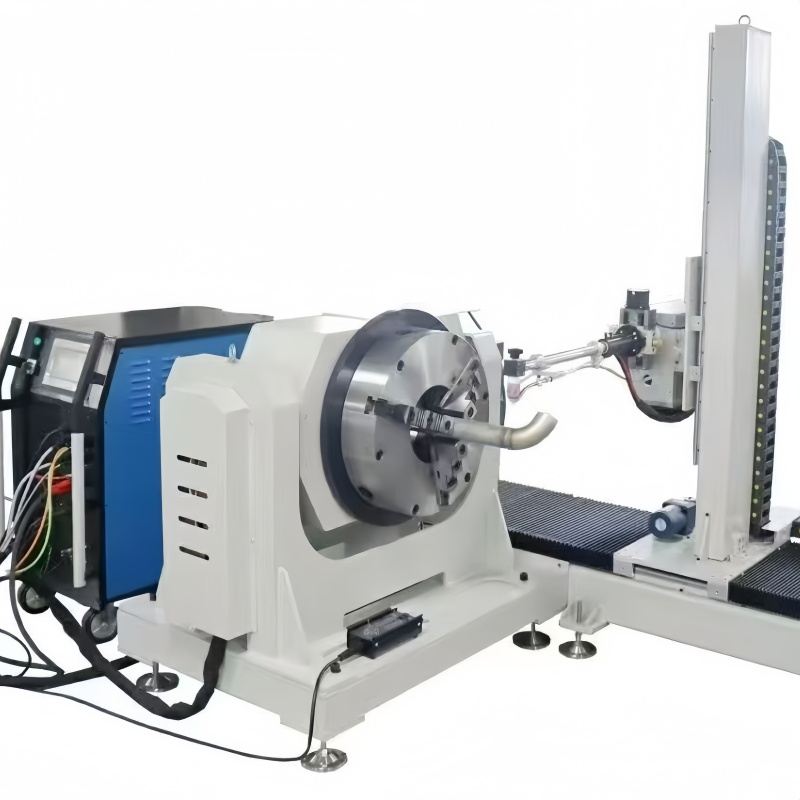
Автоматический аппарат для сварки фланцев труб, предлагаемый Wuxi Bohan, использует программируемый источник питания AW400 и головку для сварки фланцев для сварки труб по периметру. Источник питания имеет диапазон тока 5–400 А, а для взаимодействия с процессом система использует 7-дюймовый сенсорный экран. Эти функции поддерживают оценку приложений; они не устанавливают универсальную норму выпуска.
Для предлагаемого автоматического сварочного аппарата для трубных фланцев подтвердите полный объем поставки и допустимый диапазон соединений. Диаметр, геометрия фланца, толщина стенки, материал, необходимая подготовка и потребности в наполнителе должны рассматриваться вместе. Не делайте вывод о производственных мощностях или гарантиях приемки только на основании текущего ассортимента.
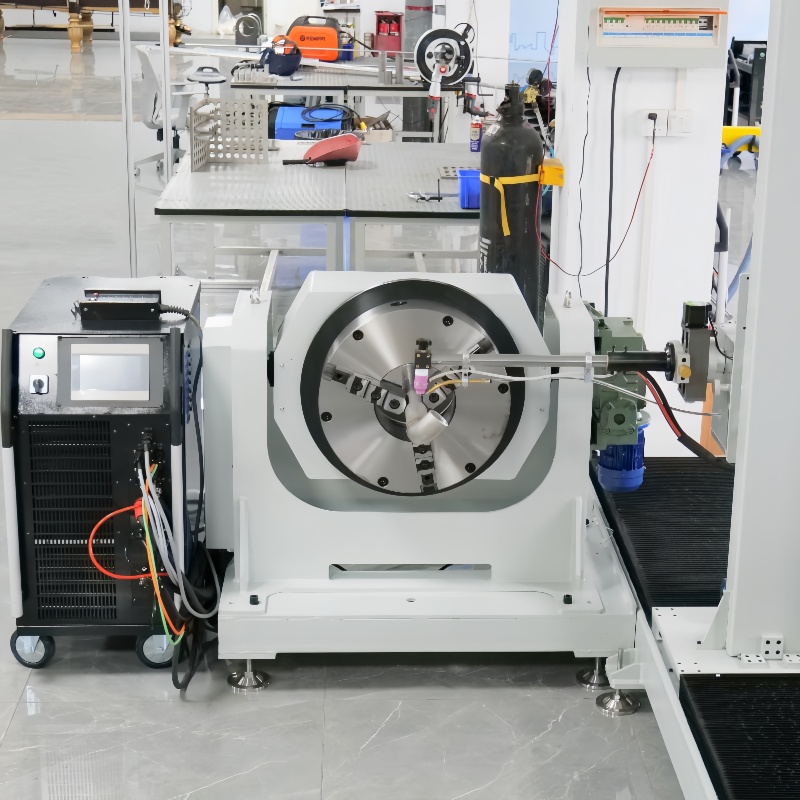
Рабочий цикл источника питания, охлаждение головки, номиналы кабелей и температура компонентов влияют на повторяемость производства. Одна успешная демонстрация не доказывает, что система может следовать запланированному ритму на протяжении всей партии. Оцените полный график, включая необходимые паузы и техническое обслуживание.
Утилиты и условия установки также влияют на удобство использования. Перед доставкой определите электроснабжение, газоснабжение, требования к охлаждению, рабочее пространство и порядок обращения. Отсутствие инфраструктуры может помешать работоспособной машине достичь намеченной производственной роли.
Если процедура требует подачи наполнителя, нескольких проходов, определенных движений электрода или определенных записей, четко укажите эти функции. Подтвердите поддерживаемую конфигурацию, а не рассматривайте все автоматические сварочные системы как эквивалентные. Спецификация закупки должна связывать каждую требуемую функцию с определенной совместной или производственной потребностью.
Хранилище программ полезно для повторяющихся сборок, но количество программ редко является основным ограничением производительности. Простота правильного выбора, контроль версий, смена инструментов и время, необходимое для проверки нового семейства, могут иметь большее значение. Продемонстрируйте рабочий процесс оператора, а также саму сварку.
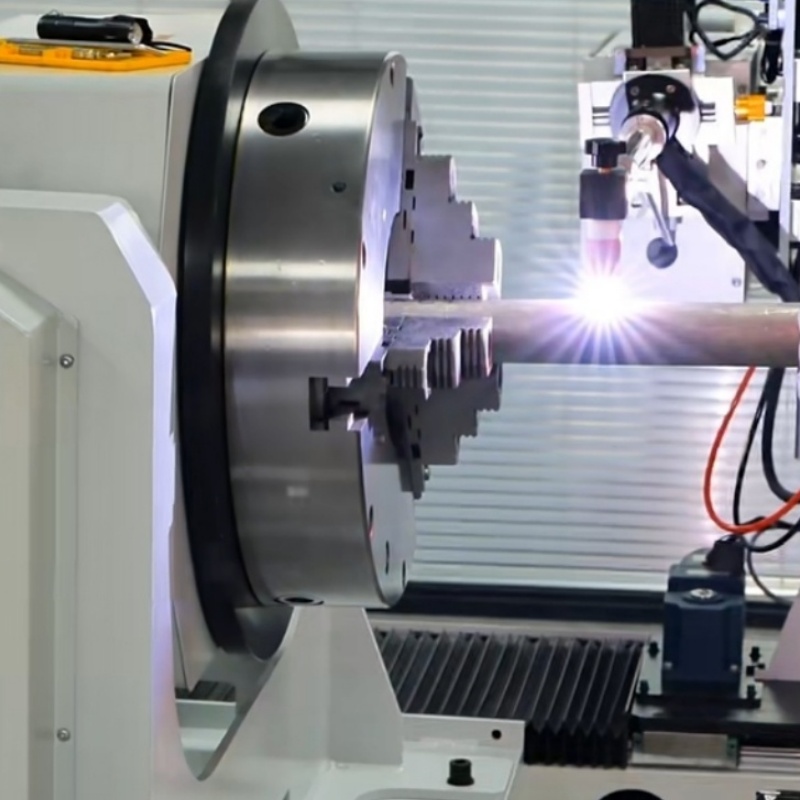
Используйте репрезентативные детали из предполагаемого производственного комплекса, включая обычные работы и наиболее требовательные случаи доступа или подготовки. Примените одни и те же критерии приемки к базовому и автоматическому испытанию. Записывайте принятые результаты, бракованные соединения, трудозатраты на ремонт, укомплектованность персоналом, переналадки и общее время занятости.
Не сравнивайте высокооптимизированную демонстрацию со средним ручным переключением без учета различных условий. Полноценное исследование включает нормальное обращение, осмотр и разумные изменения в пределах допустимых пределов подготовки. Это показывает, улучшает ли автоматический маршрут весь процесс.
Как только сварка станет более быстрой и стабильной, подготовка или проверка могут ограничить производительность. Спланируйте, как детали будут входить и покидать станцию. Создание очереди незавершенных или непроверенных катушек не создает такой же ценности, как увеличение выпущенных сборок.
Проверьте, имеет ли нисходящая операция возможность дополнительного выхода. Если принятая работа не может быть выпущена или отправлена, инвестиционное обоснование должно учитывать это ограничение. Улучшение производства наиболее эффективно, когда мощность ячейки соответствует окружающему процессу.
Практичная оценка годовой выгоды объединяет проверенные изменения в рабочей силе, расходных материалах, стоимости ремонта и полезной производственной мощности, а затем вычитает дополнительные расходы на техническое обслуживание и эксплуатацию. Если выгода включает увеличение объема производства, установите, что предприятие может использовать или продавать эту мощность. Более быстрая сварка не является автоматически дополнительным доходом.
Простой период окупаемости = установленные инвестиции ÷ подтвержденная годовая чистая прибыль.
Установленные инвестиции включают оборудование, инструменты, коммунальные услуги, обучение, ввод в эксплуатацию и необходимую проверку. Используйте последовательные допущения и избегайте считать одно и то же сэкономленное время как экономией труда, так и дополнительной стоимостью производства. Если рабочая нагрузка варьируется, оцените более одного реалистичного сценария использования.
Инвестиционный вопрос |
Необходимы доказательства |
|---|---|
Повысится ли пропускная способность? |
Принятых сборок в час с той же границей времени |
Снизится ли стоимость ремонта? |
Сопоставимый уровень брака и общие затраты на ремонт |
Изменится ли штатное расписание? |
Измеренные требования к работе оператора и надзору |
Сведут ли переходы на нет сбережения? |
Сроки проведения испытаний на реальном производстве |
Можно ли использовать дополнительную мощность? |
Предложение в разведке, мощности в сфере переработки и ожидаемая рабочая нагрузка |
При запросе предложения предоставьте чертежи, марки материалов, диапазоны размеров, типы фланцев, подготовку соединений, требования к проверке, типичные партии, коммунальные услуги и ограничения по обращению. Это превращает сравнение машин для автоматической сварки фланцев труб в конкретный обзор производства, а не в обсуждение необоснованных заявлений о скорости.
Автоматический сварочный аппарат для трубных фланцев повышает производительность, поскольку повторяемое выполнение сварки снижает общие усилия, необходимые для снятия приемлемых узлов. Наибольший выигрыш зависит от стабильной установки, правильного обращения, управляемых переналадок и достаточных возможностей проверки. Компания Wuxi Bohan Automation Technology Co., Ltd. производит автоматизированное сварочное оборудование и предлагает систему сварки трубных фланцев с использованием программируемого управления процессом. Оцените это с помощью репрезентативных производственных испытаний и модели затрат, основанной на принятом выпуске. Правильные инвестиции устраняют ограничения работы мастерской, сохраняя при этом качество соединения и геометрию, необходимые для проекта.
Более крупные повторяющиеся партии могут распределить затраты на установку на большее количество единиц, но окупаемость также зависит от использования, приемлемого качества, обращения и полезности добавленной мощности.
Нет. Для сборки по-прежнему требуется указанная ориентация и размеры. Подтвердить крепление и проверить готовую геометрию в соответствии с требованиями производственного плана.
Используйте эквивалентные детали, подготовку, критерии проверки и временные рамки. Включите нормальную настройку и переключение, а не сравнивайте только самый быстрый цикл дуги.
Он должен оставаться внутри сравнения завершенного производства, когда для выпуска требуется проверка. В противном случае кажущаяся производительность может увеличиться, в то время как принятые сборки останутся неизменными.
Улучшите рабочий процесс подготовки и поставки или пересмотрите предположения об использовании. Неиспользованные мощности не следует учитывать как реализованную производственную выгоду.


