


закрывать
Выберите свой сайт
Глобальный
Социальные сети
Просмотры: 0 Автор: Редактор сайта Время публикации: 15.10.2026 Происхождение: Сайт


Орбитальная сварка механизирует круговой путь сварки, обычно с использованием TIG. Прецизионные приложения включают чистые технологические трубы, линии подачи жидкостей в аэрокосмической отрасли, трубопроводы из промышленных сплавов и соединения теплообменников. Открытые головки подходят для процедур сварки или подачи проволоки, тогда как закрытые головки часто используются для чистых тонкостенных трубок. Для каждого приложения требуется собственный инструментарий и план приемки.
Слово «точность» полезно только тогда, когда оно связано с наблюдаемым требованием. Для сварного шва технологической трубы может потребоваться контролируемый внутренний профиль и ограниченное окисление. Для соединения труб из сплава может потребоваться указанная проварка и геометрия наплавленного сварного шва. В трубопроводе для аэрокосмической жидкости особое значение могут придаваться размерам, целостности соединений и отслеживаемости. Эти требования могут пересекаться, но они не являются взаимозаменяемыми.
Орбитальная система контролирует траекторию и координирует выбранные параметры сварки. Это уменьшает отклонения, вызванные ручным перемещением и повторным обращением с резаком. Однако постоянство размеров в движении не является доказательством металлургического качества или чистоты системы. Оборудование должно работать в рамках процесса, который контролирует подготовку, материалы, защиту и исследование.
Контроллер может дважды вызвать одну и ту же программу, хотя физические соединения различаются. У одного компонента может немного отличаться стенка, у другого может быть загрязненный край, а третий может быть теплее после предыдущей эксплуатации. Эти различия объясняют, почему высокоточная сварка требует определенных условий поступающих деталей и проверок процесса наряду с управлением программой.
Для машины орбитальной сварки с открытой головкой граница контроля должна быть четкой. Ток, вращение, синхронизация подачи газа, подача проволоки и охлаждение могут координироваться в зависимости от конфигурации. Управление длиной дуги и колебание являются дополнительными функциями, которые необходимо подтвердить, а не предполагать наличие сенсорного экрана или программируемого источника питания.
Машинно-генерируемое предложение параметров является отправной точкой для разработки. Он не устанавливает квалифицированную процедуру для каждого сплава, фитинга или условий эксплуатации. Ответственная команда процесса должна оценить результат на соответствие фактическим критериям приемки проекта.
В высокоточных отраслях орбитальная сварка применяется по разным причинам. Некоторые отдают приоритет чистоте внутренних поверхностей, другие — повторяемой сварке в сложных положениях, а третьи — скоординированному нанесению присадочного материала. Выбор одной архитектуры для каждого прецизионного сектора рискует выбрать оборудование, которое решает не ту задачу.
Отрасль или применение |
Забота о точности |
Значение выбора |
|---|---|---|
Полупроводниковый газ и технологические трубки |
Контроль внутреннего состояния и загрязнения |
Оцените закрытые устройства для сварки и защиту корня на предмет подходящих соединений. |
Фармацевтическая обработка |
Очищаемые профили сварных швов и документированная приемка |
Определите внутреннюю проверку и обработайте записи. |
Аэрокосмические жидкостные системы |
Целостность соединения, контроль материала и геометрия |
Проверьте конкретную конфигурацию трубы или фитинга. |
Химические и энергетические трубопроводы |
Целостность сплава и повторяемость наплавленных проходов |
Оцените открытую голову с помощью необходимой проволоки и средств управления движением. |
Изготовление теплообменников |
Повторяющиеся стыки трубной решетки |
Используйте специальные инструменты для соединения труб с трубными решетками. |
Тонкостенные технологические трубы из нержавеющей стали, которые можно сваривать автогенной сваркой, часто являются кандидатами на использование закрытых сварочных головок. Открытая головка может быть полезна там, где этого требуют геометрия, требования к наполнителю или другие ограничения процесса, но сама по себе «высокая точность» не является причиной выбора открытой архитектуры.
Требования к внутреннему фоновому газу остаются отдельными от требований внешней защиты. Защитное устройство головки защищает внешнюю зону сварки; внутренняя часть трубки нуждается в собственной защите, если это предусмотрено процедурой. Требуемые условия продувки и проверка внутренней поверхности должны быть частью испытаний по применению.
Когда для соединения требуется присадочный металл и несколько проходов, система открытой орбитальной сварки может скоординировать перемещение с наплавкой. Преимущество заключается в контролируемом повторении запланированного процесса вокруг фиксированной трубы. Работу по-прежнему определяют требования к температуре, обусловленные конкретным материалом, условия между проходами и контроль.
Специализированные отрасли могут предъявлять строгие требования к одобрению, но при выборе оборудования следует избегать необоснованных заявлений об автоматическом соблюдении требований. Орбитальную систему общего назначения нельзя считать приемлемой для аэрокосмического или ядерного производства без необходимой проверки применения, квалификации и утверждения проекта.
Самая веская причина рассмотреть возможность использования открытой головки — это технологические требования, которым предлагаемая конфигурация может явно удовлетворить. Это может включать в себя подачу проволоки, доступную регулировку горелки, подходящую многопроходную работу или дополнительное управление движением. Диапазон его номинальных диаметров является лишь частью этой оценки.
Открытые головки подвергают зону сварки воздействию окружающей среды. Локальная защита должна оставаться эффективной на рабочем месте, включая сквозняки и изменение ориентации сборки. Видимость для оператора может помочь в процессе наблюдения, но для этого также требуется соответствующая дуговая защита. Доступный дизайн — это функциональный компромисс, а не универсальное преимущество.
Измерьте пространство, необходимое для установки головки, перемещения горелки и правильного положения любого проволочного механизма. Обратные клапаны, колена, опоры и близлежащие параллельные трубопроводы. Головка, которая выходит за пределы прямой демонстрационной трубки, может столкнуться с помехами при реальной сборке.
При многопроходной работе учитывайте каждое необходимое положение электрода и любое движение, добавляемое между проходами. Доступ следует проверять на протяжении всего запланированного процесса, а не только на корневом проходе. Прокладка кабелей и шлангов также должна оставаться подходящей на протяжении всей последовательности движения.
Орбитальное оборудование с открытой головкой следует сравнить с фактически доступными производственными маршрутами. Вращающийся узел может подойти для сварочной станции на базе позиционера. Установленная фиксированная труба может способствовать орбитальному путешествию. Некоторые небольшие партии могут оставаться практичными при ручной сварке с соответствующим контролем. Подходящий маршрут соответствует условиям производства, а не этикетке автоматизации.
Полезное технико-экономическое обоснование использует реальный материал, подготовку, геометрию фитинга и план проверки. Оцените время монтажа, приемлемое качество сварки, устойчивость при повторных циклах и затраты на переналадку. Испытания, доказывающие только то, что электрод вращается, недостаточны для принятия высокоточного решения о покупке.
Головка перемещает и позиционирует сварочный инструмент; источник питания обеспечивает и координирует основные функции. Для предлагаемой процедуры орбитальной сварочной машине с открытой головкой необходимы совместимые электрические, движущиеся, газовые, охлаждающие и проводные интерфейсы. Текущий рейтинг сам по себе не подтверждает полную совместимость системы.
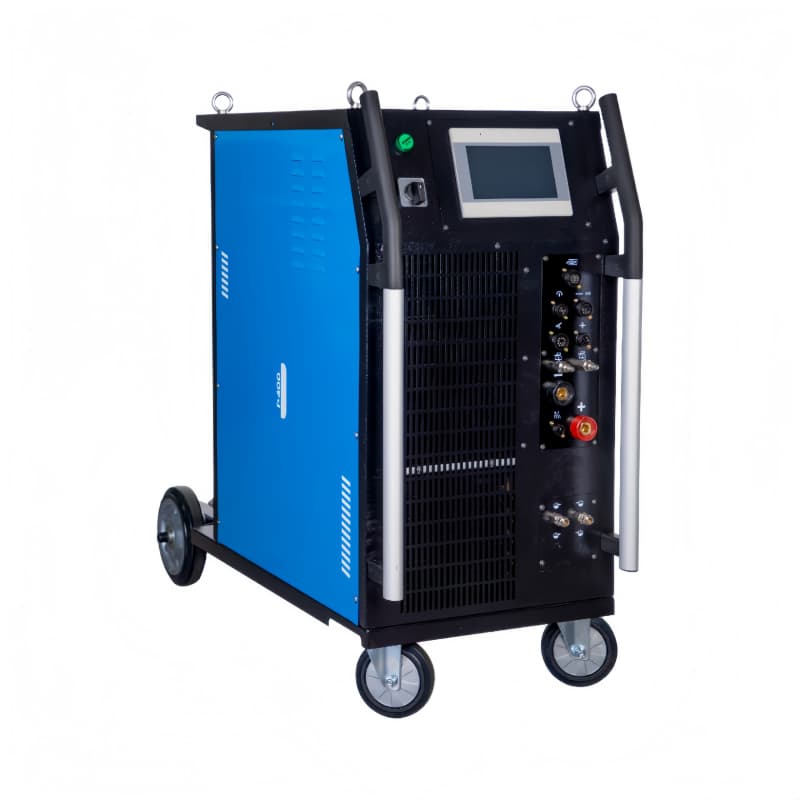
Программируемый сварочный источник питания AW400 имеет диапазон сварочного тока 5–400 А, 7-дюймовый сенсорный экран и элементы управления, включающие газ, ток, вращение, охлаждение и подачу проволоки. Это источник питания и компонент управления; Совместимая сварочная головка и настроенные функции определяют, какие соединения может выполнять вся система.
Для точного проекта эти функции следует оценивать как часть предлагаемой системы. Проверьте поддерживаемую головку, доступные диапазоны регулировки, рабочие характеристики и необходимые аксессуары. Не предполагайте, что каждая дополнительная функция управления или данных включена в каждую поставляемую конфигурацию.
Ток и скорость перемещения совместно влияют на температурный режим сварного шва. Пульсация со временем меняет способ доставки энергии. Расстояние между электродами влияет на поведение дуги, а положение проволоки и подача влияют на наплавку. Изменение одной переменной может изменить полезный диапазон другой, поэтому проверенное расписание — это больше, чем просто набор независимых настроек.
Например, увеличение хода без учета наплавки может изменить количество добавляемого металла на единицу длины. Другое расстояние дуги может изменить сварной шов, даже если ток остается неизменным. Эти отношения объясняют, почему при разработке следует использовать контролируемый процесс испытаний и экспертиз, а не отдельные корректировки, основанные на внешнем виде.
Номинальные параметры источника питания, охлаждение головки, кабели и температура заготовки — все это имеет значение во время повторяющейся сварки. Более высокий максимальный ток не обязательно увеличивает приемлемую производительность. Соединение может быть ограничено подготовкой, интервалами охлаждения, требованиями к продувке или допустимыми температурными условиями между проходами.
При оценке оборудования уточняйте планируемую нагрузку и условия рабочего места. Продемонстрируйте повторяющиеся циклы производства, включая необходимые паузы и проверки. Это создает более полезную операционную картину, чем одна демонстрация максимальной производительности.
Высокоточное производство выигрывает от четкой связи между физическим сварным швом и процессом его изготовления. Присвойте совместным идентификаторам и свяжите их с существенной информацией, утвержденной процедурой, версией программы, оператором и результатом экспертизы. Запись должна позволять команде качества идентифицировать затронутые соединения при появлении проблем в процессе.
Хранение программ — это не то же самое, что полный контрольный журнал. Контроллер может сохранять настройки, тогда как другие записи необходимо вести отдельно. Если требуются цифровые записи, установите, что на самом деле фиксирует поставляемое оборудование, как записи экспортируются и как они подключаются к системе идентификации продукции.
Укажите, кто может создавать, редактировать, утверждать и выпускать программы сварки. Переименованный файл не является достаточным контролем версий. Утвержденный график должен оставаться идентифицируемым, а изменение должно иметь документально подтвержденную причину и любую необходимую проверку перед использованием на рабочих соединениях.
Физические изменения также требуют внимания. Другая установка электродов, головка, расположение инструментов, материал или условия подготовки могут повлиять на процесс, даже если имя программы остается неизменным. План качества должен определять, какие изменения требуют проверки или повторной квалификации.
Метод проверки должен соответствовать требованиям к соединениям и эксплуатации. Внешние визуальные проверки, внутренний осмотр, проверки размеров, испытания на герметичность и другие проверки дают ответы на разные вопросы. Протокол процесса не заменяет обязательное испытание, и само по себе испытание на утечку не устанавливает все структурные или металлургические требования.
Проблема приемки |
Производственный контроль для установления |
|---|---|
Неправильный материал или подготовка. |
Входные идентификационные и документированные совместные проверки |
Несанкционированное изменение программы |
Контроль версий и ответственность за выпуск |
Потеря защиты или прерывание цикла |
Определенная процедура задержания, расследования и досмотра |
Неотслеживаемые готовые соединения |
Совместная карта и связанные производственные записи |
Нерепрезентативное испытание оборудования |
Образцы, соответствующие реальной геометрии и критериям приемки |
Прежде чем запросить ценовое предложение, предоставьте репрезентативные чертежи, сплавы, диапазоны диаметров и стенок, подготовку, требования к наполнителю, ограничения по зазорам, производственный ритм, коммунальные услуги и рекордные ожидания. Это позволяет оценить предлагаемую орбитальную систему с открытой головкой на предмет выполнения всей задачи. Он также выявляет недостающие ресурсы для подготовки или проверки до прибытия оборудования.
Высокоточная орбитальная сварка зависит от определения требуемого результата и контроля условий, обеспечивающих его. Орбитальный сварочный аппарат с открытой головкой полезен, когда его доступные инструменты и сконфигурированные технологические функции подходят для соединения, особенно там, где требуется подача наполнителя или несколько проходов. Компания Wuxi Bohan Automation Technology Co., Ltd. производит автоматизированное сварочное оборудование и поставляет программируемый источник питания AW400. Совместно оцените совместимую головку, средства управления процессом, повторную рабочую нагрузку и записи приемки. Целью закупки является проверенный метод производства, позволяющий стабильно получать приемлемые соединения с возможностью отслеживания, соответствующей области применения.
Нет. Подтвердите фидер, пропускную способность проволоки, способ поставки и совместимость контроллера в фактическом объеме поставки. Открытая рама сама по себе не обеспечивает возможность подачи проволоки.
Его следует рассматривать как отправную точку развития. Необходимая проверка, квалификация процедуры и выпуск должны быть завершены до производственного использования соответствующих соединений.
Нет. Это программируемый источник сварочного тока. Возможности приложения зависят от совместимой головки, инструмента и другого сконфигурированного оборудования, поставляемого в комплекте.
Перечислите обязательные поля, формат экспорта, совместную идентификацию, потребности в хранении и средства управления доступом. Продемонстрируйте фактический рабочий процесс записи с предлагаемой конфигурацией.
Только в пределах применимой процедуры и пределов валидации. Изменения геометрии могут изменить доступ, тепловой поток и посадку; ознакомьтесь с ними, прежде чем группировать арматуру в рамках одной производственной программы.


