


закрывать
Выберите свой сайт
Глобальный
Социальные сети
Просмотры: 0 Автор: Редактор сайта Время публикации: 22.10.2026 Происхождение: Сайт


Сотни одинаковых трубных отверстий могут создать впечатление, что сварка трубной решетки — это просто повторяющийся круговой сварной шов. На практике на процесс влияют выступ трубы, зазор отверстий, толщина листа, сочетание материалов и соседние соединения. Автоматическая машина для сварки трубных решеток должна располагать электрод относительно трубы и листа при выполнении приемлемого соединения. Его полезность зависит от конструкции соединения и всей производственной последовательности, включая любые расширения и проверки. Определение этих условий перед выбором оборудования помогает избежать использования машины, которая соответствует диаметру трубы, но не может достичь фактической сборки или проверить ее.
Начните с чертежа соединения трубы с трубной решеткой и необходимой функции сварки. Затем проверьте центрирование, шаг трубки, доступ к краям, угол электрода, требования к наполнителю, охлаждение и осмотр. Специальная орбитальная головка повторяет круговую траекторию сварки, но конструкция и проверенная процедура определяют, приемлемо ли готовое соединение.
Соединение трубы с трубной решеткой соединяет конец трубы с окружающей пластиной. В теплообменниках и сопутствующем оборудовании эти повторяющиеся соединения должны выполнять заданную функцию в предполагаемых условиях эксплуатации. В зависимости от конструкции сварка может обеспечивать герметизацию, структурный вклад или и то, и другое. Прежде чем разрабатывать программу, производственная группа должна знать, что требуется от сварного шва.
Уплотняющий сварной шов и прочный сварной шов не следует рассматривать как взаимозаменяемые понятия. Требуемые размеры, проверка, квалификация и отношение к любому расширенному соединению соответствуют техническому проекту. Выбор машины из общей категории оборудования не может удовлетворить эти требования.
Проекция трубки определяет соотношение электрода с концом трубки и поверхностью листа. Расположение заподлицо представляет условия позиционирования, отличные от условий выступающей трубки. Углубления, канавки, листовая облицовка и геометрия окружающей пластины могут еще больше изменить доступный подход и термическое поведение.
Трубная решетка может отводить тепло от соединения иначе, чем тонкая стенка трубы. Это взаимодействие является одной из причин, по которой график, разработанный для стыкового соединения труб, не следует переносить непосредственно на сварку труб с листами. При разработке процедуры необходимо учитывать фактическое сочетание материалов и геометрию соединений.
Автомат для сварки трубных решеток также требует подходящих средств центрирования круговой траектории. В зависимости от инструмента внутренние размеры и доступность трубки могут иметь такое же значение, как и внешний диаметр. Электрод должен следовать по намеченному пути сустава, а не просто по кругу возле отверстия.
Ввод дизайна |
Почему это важно |
Что установить |
|---|---|---|
Функция сварки |
Определяет требуемую совместную производительность |
Требование к уплотнению, прочности или комбинированной конструкции |
Положение трубки |
Изменяет подход к электродам и геометрию сустава. |
Размеры выступа, заподлицо или углубления |
Трубные и листовые материалы |
Влияние металлургии и теплового потока |
Точные требования к маркам, плакированию и наполнителю. |
Допуски отверстий и трубок |
Влияет на центрирование и подгонку |
Допустимые зазоры и отклонения размеров |
Требование расширения |
Влияет на последовательность сборки и состояние соединений. |
Утвержденная проектом последовательность действий и план оснастки |
Орбитальная сварка труб с трубными досками используется в теплообменниках, конденсаторах, котлах и сосудах под давлением, где конструкция соединения требует приваривания труб. Повторяющиеся шаблоны создают возможности для повторного использования программ и контролируемой сварки, но сборка по-прежнему может содержать несколько семейств соединений, требующих разных инструментов или графиков.
Не думайте, что для каждого обменника требуется один и тот же метод подключения. Материал трубки, условия эксплуатации, правила проектирования и требования к ремонту могут влиять на указанное расположение соединений. Оборудование должно соответствовать утвержденной конструкции, а не использоваться для обоснования другого соединения после покупки.
Орбитальные инструменты могут уменьшить отклонения, связанные с ручным отслеживанием каждого кругового пути. Производственная выгода наиболее очевидна, когда расположение труб, состояние поверхности и посадка остаются одинаковыми по всему листу. Если проекция существенно меняется, оператор может потратить время на переустановку электрода на каждой трубке, уменьшая ценность сохраненного цикла.
Поэтому автоматическую машину для сварки трубных решеток следует оценивать вместе с методами размещения и подготовки труб. Практический вопрос заключается в том, сможет ли весь процесс сборки обеспечить надежное соединение головки, а не просто в том, сможет ли головка выполнить круговой сварной шов.
Новое производство может обеспечить чистую поверхность листа до того, как будут прикреплены другие компоненты. Ремонтные работы могут включать смежные готовые сварные швы, ограниченный доступ, отложения или ограниченное рабочее пространство. Головка, подходящая для новой производственной сборки, может оказаться не столь практичной для ремонта.
Опишите как производственные, так и ремонтные потребности, если предполагается, что их будет обслуживать одно и то же оборудование. Любая процедура снятия, ремонта или замены также должна удовлетворять требованиям проектирования и проверки. Автоматический цикл не решает инженерные вопросы, связанные с существующим компонентом давления.
Шаг трубок определяет, насколько близко головка, горелка и проволочный механизм могут приближаться к соседним трубкам. Центральная область регулярного узора может быть простой, тогда как краевые ряды, области перегородок или отверстия возле структурных элементов сложнее. Анализ чертежей должен выявить ограничивающие положения до того, как будет запланировано испытание.
В оценку зазора следует включить корпус головки, центрирующее устройство, электрододержатель, путь проводов и сервисные соединения. Зазор для неподвижной головки недостаточен, если горелка или устройство подачи сталкиваются с препятствием во время вращения. Испытание должно продемонстрировать монтаж и снятие, а также ход сварки.
Одна трубка в изолированной плоской пластине демонстрирует лишь часть задачи. Репрезентативный макет должен воспроизводить соответствующий шаг трубы, состояние пластины, проекцию трубы и близлежащие препятствия. Включите места соединений, которые могут оказаться наиболее трудными, а не только самое простое центральное отверстие.
Если предлагаемый центрирующий инструмент входит в зацепление с внутренней частью трубы, убедитесь, что его размеры и условия зацепления совместимы с реальной трубой. Следует учитывать идентификацию материала, внутреннее состояние и любые ограничения на контакт или расширение. Центрирование должно быть повторяемым без внесения неприемлемых изменений в компонент.
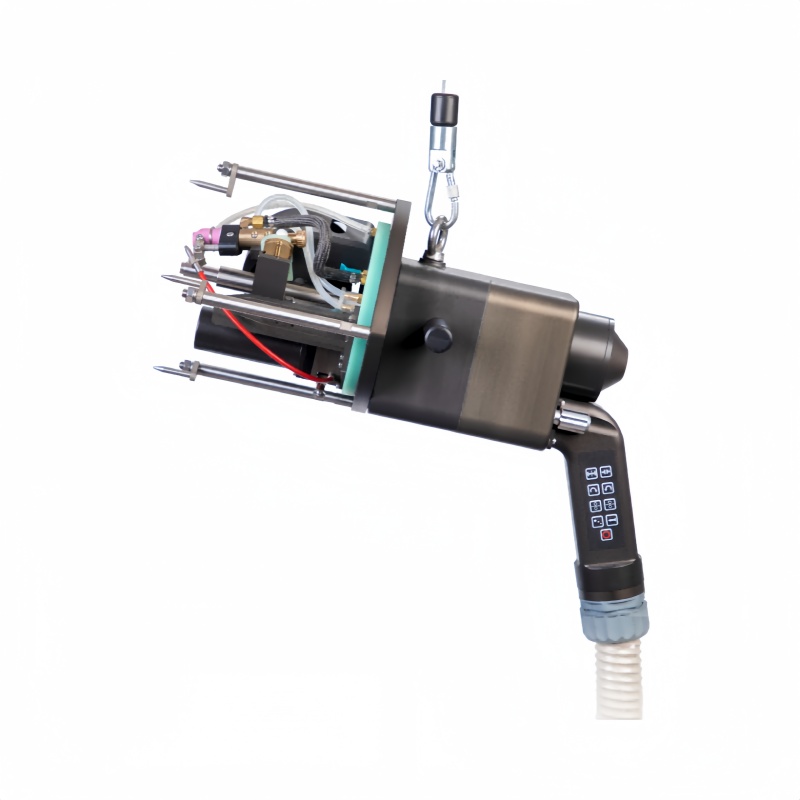
Аппарат для сварки трубных пластин AT80 предназначен для TIG-сварки труб с трубной решеткой с применимым диапазоном диаметров труб 8–80 мм. Его конфигурация включает в себя водяное охлаждение, встроенную подачу проволоки и регулируемый угол горелки для заподлицо и выступающих соединений труб. Эти характеристики определяют соответствующие варианты процесса; фактическая схема труб и процедура соединения по-прежнему требуют проверки применения.
Для данного оборудования для автоматической сварки трубных решеток подтвердите центрирующий инструмент, совместимое устройство управления, зазоры в ограничивающих местах и требуемую последовательность сварки. Диапазон диаметров сам по себе не определяет минимальный шаг трубок, пригодность для каждой встраиваемой конструкции или неограниченную эксплуатацию с любым сочетанием материалов.
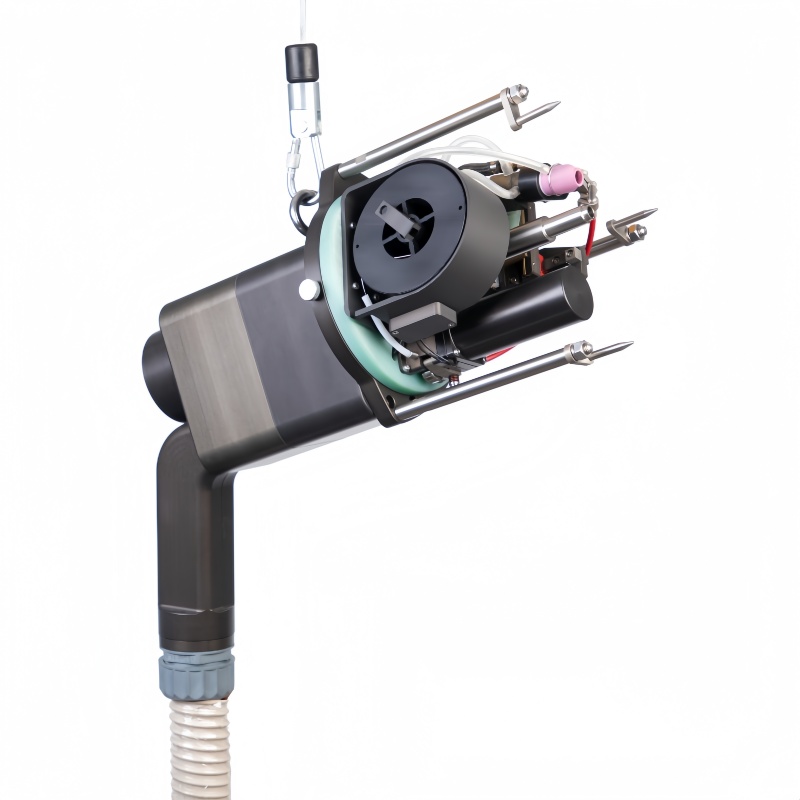
Контроль подготовки должен определять состояние концов труб, поверхностей отверстий и зоны сварки. Загрязнение между трубой и листом может повлиять на сварной шов, даже если открытая поверхность выглядит чистой. Прежде чем можно ожидать успешного повторения автоматического графика, необходимо сверить проекцию и посадку трубы с чертежом.
Взаимодействие сварки и расширения требует особого внимания. Расширение может изменить посадку и условия на границе раздела, а сварка может повлиять на окружающий материал. Соответствующий порядок зависит от утвержденной конструкции и процедуры подключения. Избегайте принятия универсального правила «всегда сначала расширять» или «всегда сначала сваривать» без проверки приложения.
Необходимость в наполнителе зависит от сочетания материалов, геометрии, требуемых размеров сварного шва и квалифицированной процедуры. Машина, поддерживающая оба режима, дает дополнительные возможности, но наличие механизма подачи не является поводом добавлять проволоку в каждое соединение. Аналогично, отказ от проволоки для упрощения производства неуместен, если этого требует конструкция.
При работе с проволокой положение подачи должно оставаться постоянным во время кругового движения. Оцените путь проводов и риск возникновения помех в соседних трубках. Для более чем одного прохода определите, как будут меняться положение электрода и настройки процесса, включая любую ручную регулировку, необходимую между проходами.
Плотно сваренный лист может накапливать тепло во время производства. Порядок и интервалы сварки могут влиять на деформацию и условия последующих соединений. В процедуре и плане изготовления должны быть установлены любые температурные пределы, требования к последовательности или проверкам, соответствующие проекту.
Охлаждение головки отделено от контроля теплового состояния компонента. Водяное охлаждение помогает контролировать температуру оборудования, но не гарантирует приемлемые температуры по всей трубной решетке. Оцените как рабочую нагрузку оборудования, так и поведение заготовки во время испытания с повторным циклом.
Автоматическую машину для сварки трубных решеток следует демонстрировать на примере реалистичной производственной последовательности. Приемлемый первый сварной шов не означает, что последний сварной шов в продолжительной серии будет иметь одинаковые начальные условия. Повторное тестирование должно включать проверки, требуемые планом качества приложения.
Проверка должна отражать заданную функцию сварного шва и доступность соединения. Исследование поверхности, секционирование квалификационных образцов, испытание на герметичность и другие методы отвечают на разные вопросы. Требуемый подход должен быть установлен ответственным персоналом, ответственным за проектирование и качество, до начала производства.
Если требуется квалификация процедуры, используйте образцы и исследования, которые соответствуют реальному суставу. Визуально гладкий валик не свидетельствует о требуемом проплавлении, размерах или эксплуатационных характеристиках. Записи программы документируют использованный процесс, а проверка подтверждает приемку соединения.
Назначайте идентификаторы местоположениям труб, чтобы выполнение сварки, осмотр и любой ремонт можно было связать с физическим положением. Запишите утвержденную программу и соответствующую информацию о материалах или сборке. Это помогает локализовать проблему в затронутом производственном интервале, а не оставлять весь лист без четкого статуса.
Если необходимы записи от контроллера сварки, подтвердите точные доступные функции. Хранение параметров и автоматическая сварка не обязательно включают полный сбор данных сварки или интеграцию с системой качества. Определите необходимую информацию и продемонстрируйте, как она будет храниться.
Производительность продукции зависит не только от времени, затрачиваемого на сварку. Позиционирование, центрирование, экранирование, регулировка проволоки, проверка и переход к следующей трубке — все это требует времени. Отслеживайте эти операции во время репрезентативного испытания, чтобы определить, ограничивают ли производительность оснастка, сварка или обработка.
Производственные потери |
Проверьте перед покупкой |
|---|---|
Повторная регулировка центрирования |
Посадка инструмента и однородность размещения трубок |
Помехи в краевых рядах |
Ограничение геометрии листа и полностью вращающаяся оболочка |
Паузы, связанные с охлаждением |
Полный план рабочей нагрузки системы и температуры компонентов |
Отбраковка или ремонт сварного шва |
Репрезентативная процедура испытания и критерии приемки |
Неясный статус сустава |
Карта трубок и рабочий процесс записи |
Пакет предложений должен включать марки труб и листов, размеры труб, толщину листа или оболочки, допуски отверстий, шаг, проекцию, чертеж соединения, план расширения, необходимое обследование и ожидаемый объем производства. Включите утилиты и ограничения по обработке. Эта информация позволяет оценить предложение по автомату для сварки трубных решеток до того, как будет окончательно сделан выбор инструментов и процесса.
Успешная орбитальная сварка труб с трубными досками начинается с проектирования соединения и обеспечения повторяемости условий сборки. Выбирайте автомат для сварки трубных решеток по центрированию, зазору, требуемой наплавке, рабочей нагрузке и подтвержденной приемке, а не только по диаметру трубы. Компания Wuxi Bohan Automation Technology Co., Ltd. производит автоматизированное сварочное оборудование и предлагает аппарат для сварки трубных пластин AT80 с водяным охлаждением, подачей проволоки и регулируемым расположением горелки. Репрезентативные макеты, определенная последовательность расширения и записи проверок на уровне соединений необходимы для оценки полного метода производства. Целью является согласование принятых соединений по всей конструкции трубной решетки.
Не обязательно. Угол наклона, геометрия кромок, проекция и полная вращающаяся оболочка определяют доступ. Проверьте наиболее ограничительные позиции с помощью предлагаемого инструмента.
Только в пределах утвержденной процедуры и настроек. Проекция меняет расположение электродов в суставе и может потребовать другого расположения или отдельного расписания.
Испытание на утечку направлено на устранение утечек в условиях испытаний. Он не устанавливает все требования к конструкции или слиянию; утвержденный план проверок определяет необходимые проверки.
Он должен представлять материалы и температурные условия, имеющие значение для квалификации и валидации применения. Существенно другая пластина может дать неполное представление о производственном стыке.
Нет. Охлаждение головки регулирует температуру оборудования. Деформация компонентов и совокупный нагрев требуют последовательности изготовления и терморегулирования, соответствующих сборке.


