


cerca
Elija su sitio
Global
Redes Sociales
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-22 Origen: Sitio


Cientos de aberturas de tubos similares pueden crear la impresión de que la soldadura de placas de tubos es simplemente una soldadura circular repetida. En la práctica, la proyección del tubo, la distancia entre orificios, el espesor de la lámina, las combinaciones de materiales y las uniones vecinas influyen en el proceso. Una máquina soldadora automática de láminas de tubos debe colocar el electrodo en relación tanto con el tubo como con la lámina mientras se completa una unión aceptable. Su utilidad depende del diseño de la conexión y de la secuencia de producción completa, incluidas cualquier ampliación e inspección. Definir esas condiciones antes de seleccionar el equipo ayuda a evitar una máquina que se ajuste al diámetro del tubo pero que no pueda alcanzar o calificar el ensamblaje real.
Comience con el dibujo de la unión de tubo a placa de tubos y la función de soldadura requerida. Luego verifique el centrado, el paso del tubo, el acceso a los bordes, el ángulo del electrodo, los requisitos de relleno, el enfriamiento y el examen. Un cabezal orbital dedicado repite la ruta de soldadura circular, pero el diseño y el procedimiento validado determinan si la conexión terminada es aceptable.
Una unión de tubo a placa tubular conecta un extremo del tubo a la placa circundante. En intercambiadores de calor y equipos relacionados, estas conexiones repetidas deben realizar su función especificada en las condiciones de servicio previstas. Dependiendo del diseño, la soldadura puede proporcionar sellado, contribución estructural o ambos. El equipo de fabricación debe saber qué debe hacer la soldadura antes de desarrollar el programa.
Una soldadura de sello y una soldadura de resistencia no deben considerarse descripciones intercambiables. Las dimensiones requeridas, el examen, la calificación y la relación con cualquier conexión ampliada siguen el diseño de ingeniería. La selección de una máquina de una categoría de equipo genérica no puede establecer estos requisitos.
La proyección del tubo determina la relación del electrodo con el extremo del tubo y la superficie de la lámina. Una disposición enrasada presenta condiciones de posicionamiento diferentes a las de un tubo proyectado. Los huecos, las ranuras, el revestimiento de láminas y la geometría de la placa circundante pueden cambiar aún más el enfoque disponible y el comportamiento térmico.
La placa tubular puede alejar el calor de la junta de manera diferente a la delgada pared del tubo. Esa interacción es una de las razones por las que un programa desarrollado para una unión a tope de tubo no debe transferirse directamente a la soldadura de tubo a lámina. El desarrollo del procedimiento debe abordar la combinación de materiales real y la geometría de conexión.
Una máquina soldadora automática de placas tubulares también requiere un medio adecuado para centrar la trayectoria circular. Dependiendo de las herramientas, las dimensiones internas y la accesibilidad del tubo pueden importar tanto como el diámetro exterior. El electrodo debe seguir la trayectoria prevista para la junta, no simplemente un círculo cerca de la abertura.
Entrada de diseño |
Por qué es importante |
Que establecer |
|---|---|---|
Función de soldadura |
Define el desempeño conjunto requerido |
Requisito de sello, resistencia o diseño combinado |
Posición del tubo |
Cambia el enfoque del electrodo y la geometría de la junta. |
Dimensiones de proyección, enrasado o hueco |
Materiales de tubos y láminas. |
Influir en la metalurgia y el flujo de calor. |
Grados exactos, revestimiento y requisitos de relleno |
Tolerancias de agujeros y tubos. |
Afecta el centrado y ajuste |
Espacios libres permitidos y variación dimensional |
Requisito de expansión |
Afecta la secuencia de montaje y el estado de las juntas. |
Secuencia y plan de herramientas aprobados por el diseño. |
La soldadura orbital de tubo a placa de tubos se utiliza en intercambiadores de calor, condensadores, calderas y fabricación de recipientes a presión donde el diseño de la conexión requiere una unión de tubos soldados. Los patrones repetidos crean oportunidades para la reutilización del programa y la soldadura controlada, pero el conjunto aún puede contener varias familias de juntas que requieren diferentes herramientas o programas.
No asuma que todos los intercambiadores requieren el mismo método de conexión. El material del tubo, las condiciones de servicio, las reglas de diseño y los requisitos de reparación pueden influir en la disposición de unión especificada. El equipo debe coincidir con el diseño aprobado en lugar de usarse para justificar una junta diferente después de la compra.
Las herramientas orbitales pueden reducir la variación asociada con el seguimiento manual de cada trayectoria circular. El beneficio de producción es mayor cuando la colocación de los tubos, la condición de la superficie y el ajuste permanecen consistentes en toda la lámina. Si la proyección varía sustancialmente, el operador puede dedicar tiempo a restablecer el electrodo en cada tubo, reduciendo el valor de un ciclo almacenado.
Por lo tanto, se debe evaluar una máquina soldadora automática de placas de tubos junto con los métodos de preparación y colocación de los tubos. La pregunta práctica es si todo el proceso de ensamblaje puede presentar una unión consistente al cabezal, no simplemente si el cabezal puede completar una soldadura circular.
La nueva fabricación puede ofrecer una cara de lámina transparente antes de que se agreguen otros componentes. Los trabajos de reparación pueden involucrar soldaduras terminadas adyacentes, acceso restringido, depósitos o espacio de trabajo limitado. Un cabezal adecuado para un conjunto de producción nuevo puede no ser igualmente práctico para su reparación.
Describa las necesidades de producción y reparación si se espera que el mismo equipo las atienda. Cualquier procedimiento de remoción, reparación o reemplazo también debe satisfacer los requisitos de diseño e inspección. Un ciclo automático no resuelve las cuestiones de ingeniería asociadas con un componente de presión existente.
El paso del tubo determina qué tan cerca pueden acercarse el cabezal, la antorcha y el mecanismo de alambre a los tubos vecinos. La región central de un patrón regular puede ser sencilla, mientras que las filas de bordes, las áreas divisorias o las aberturas cerca de elementos estructurales son más difíciles. Una revisión del dibujo debe identificar las posiciones limitantes antes de planificar una prueba.
Incluya el cuerpo del cabezal, el dispositivo de centrado, el portaelectrodos, la ruta del cable y las conexiones de servicio en la evaluación de la autorización. El espacio libre para el cabezal estacionario es insuficiente si la antorcha o el alimentador encuentran una obstrucción durante la rotación. La prueba debe demostrar el montaje y desmontaje, así como el recorrido de soldadura.
Un solo tubo en una placa plana aislada demuestra sólo una parte de la tarea. Una maqueta representativa debe reproducir el paso del tubo, el estado de la placa, la proyección del tubo y las obstrucciones cercanas relevantes. Incluya las ubicaciones de las juntas que probablemente sean más difíciles, no sólo la apertura central más fácil.
Si la herramienta de centrado propuesta encaja en el interior del tubo, confirme que sus dimensiones y condiciones de acoplamiento sean compatibles con el tubo real. Se debe considerar la identificación del material, la condición interna y cualquier restricción de contacto o expansión. El centrado debe ser repetible sin introducir un cambio inaceptable en el componente.
El La soldadora de placas de tubos AT80 está diseñada para soldadura TIG de tubo a placa de tubos, con un rango de diámetro de tubo aplicable de 8 a 80 mm. Su configuración incluye refrigeración por agua, alimentación de alambre integrada y un ángulo de antorcha ajustable para uniones de tubos al ras y proyectados. Estas características identifican opciones de proceso relevantes; el patrón real del tubo y el procedimiento de unión aún requieren verificación de la aplicación.
Para este equipo de soldadura automática de placas tubulares, confirme las herramientas de centrado, la disposición de control compatible, el espacio libre en las ubicaciones limitantes y la secuencia de soldadura requerida. El rango de diámetro por sí solo no establece el paso mínimo del tubo, la idoneidad para cada diseño empotrado o el funcionamiento sin restricciones en cada combinación de materiales.
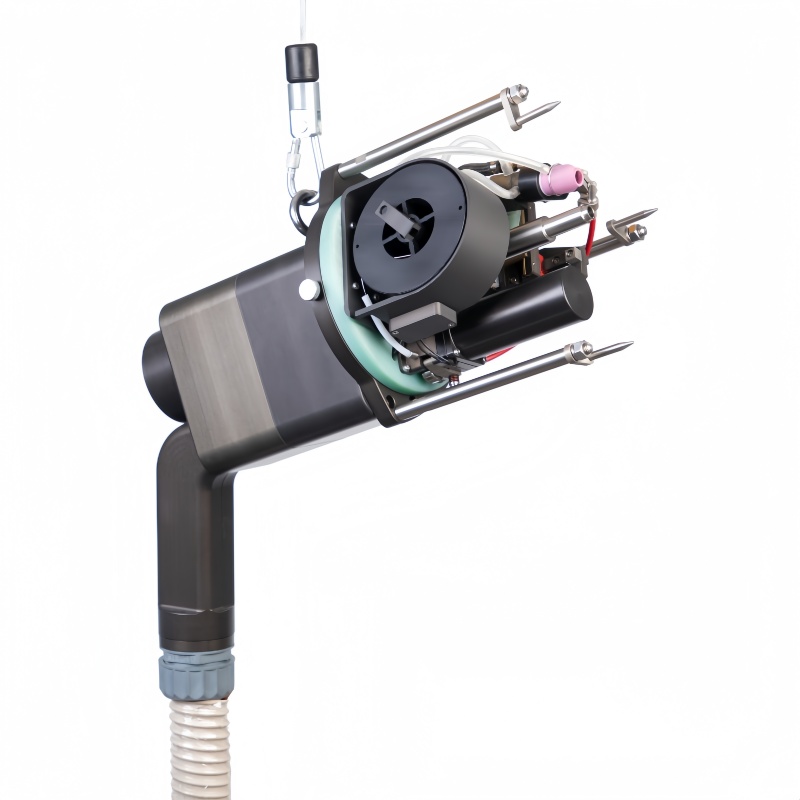
Los controles de preparación deben especificar la condición de los extremos del tubo, las superficies de los orificios y la zona de soldadura. La contaminación entre un tubo y una lámina puede afectar la soldadura incluso cuando la cara expuesta parece limpia. La proyección y el ajuste del tubo deben compararse con el dibujo antes de que se pueda esperar que un programa automático se repita con éxito.
La interacción entre soldadura y expansión requiere especial atención. La expansión puede cambiar el ajuste y las condiciones en la interfaz, mientras que la soldadura puede afectar el material circundante. El orden apropiado depende del diseño y procedimiento de conexión aprobados. Evite adoptar una regla universal de 'siempre expandir primero' o 'siempre soldar primero' sin revisar la aplicación.
Si una junta necesita relleno depende de su combinación de materiales, geometría, dimensiones de soldadura requeridas y procedimiento calificado. Una máquina que admita ambos modos ofrece opciones, pero la disponibilidad de un alimentador no es motivo para agregar alambre a cada unión. De manera similar, omitir el alambre para simplificar la producción es inapropiado si el diseño así lo requiere.
Para trabajos con alimentación de alambre, la posición de entrega debe permanecer constante durante el movimiento circular. Evalúe la ruta del cable y cualquier riesgo de interferencia en los tubos vecinos. Para más de una pasada, establezca cómo cambiarán la posición del electrodo y la configuración del proceso, incluido cualquier ajuste manual necesario entre pasadas.
Una chapa densamente soldada puede acumular calor durante la producción. El orden y los intervalos de soldadura pueden influir en la distorsión y las condiciones en uniones posteriores. El procedimiento y el plan de fabricación deben establecer límites de temperatura, requisitos de secuencia o verificaciones apropiadas para el diseño.
Enfriar el cabezal es independiente del control de la condición térmica del componente. La refrigeración por agua ayuda a controlar la temperatura del equipo, pero no garantiza temperaturas aceptables en toda la placa tubular. Evalúe tanto la carga de trabajo del equipo como el comportamiento de la pieza de trabajo durante una prueba de ciclo repetido.
Se debe demostrar una máquina soldadora automática de placas tubulares a lo largo de una secuencia de producción realista. Una primera soldadura aceptable no establece que la última soldadura de una serie sostenida tendrá las mismas condiciones iniciales. Las pruebas repetidas deben incluir los controles requeridos por el plan de calidad de la aplicación.
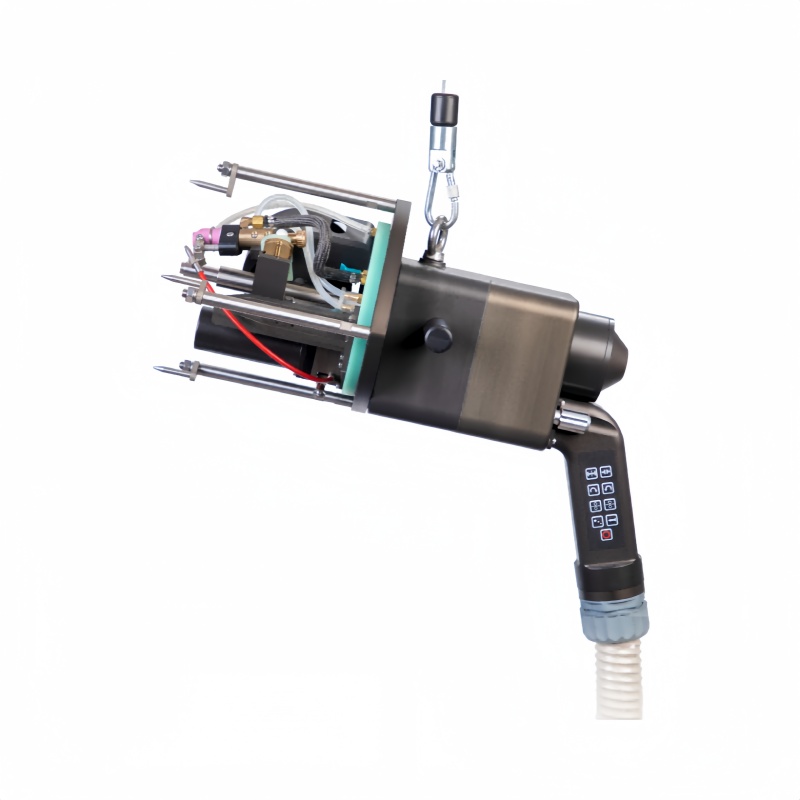
La inspección debe reflejar la función especificada de la soldadura y la accesibilidad de la junta. El examen de superficies, el corte de muestras de calificación, las pruebas de fugas y otros métodos responden a diferentes preguntas. El enfoque requerido debe ser establecido por el personal responsable de diseño y calidad antes de la producción.
Cuando se requiera una calificación del procedimiento, utilice muestras y exámenes que representen la unión real. Un cordón visualmente liso no demuestra la fusión, las dimensiones o el desempeño del servicio requeridos. Los registros del programa documentan el proceso utilizado, mientras que la inspección establece la aceptación de la unión.
Asigne identificadores a las ubicaciones de los tubos para que la ejecución de la soldadura, la inspección y cualquier reparación puedan conectarse a una posición física. Registre el programa aprobado y la información relevante sobre el material o el ensamblaje. Esto ayuda a contener un problema en el intervalo de producción afectado en lugar de dejar una hoja completa sin un estado claro.
Si se necesitan registros del controlador de soldadura, confirme las funciones exactas disponibles. El almacenamiento de parámetros y la soldadura automática no necesariamente incluyen la captura completa de datos de soldadura o la integración con un sistema de calidad. Defina la información requerida y demuestre cómo se retendrá.
El rendimiento de la producción depende de algo más que el tiempo dedicado a soldar. El posicionamiento, el centrado, el blindaje, el ajuste de los cables, la inspección y el paso al siguiente tubo consumen tiempo. Realice un seguimiento de esas operaciones durante una prueba representativa para identificar si las herramientas, la soldadura o la manipulación limitan el rendimiento.
Pérdida de producción |
Consultar antes de comprar |
|---|---|
Ajustes de centrado repetidos |
Ajuste de herramientas y consistencia en la colocación de tubos |
Interferencia en las filas de borde |
Limitación de la geometría de la hoja y envolvente giratoria completa. |
Pausas relacionadas con el enfriamiento |
Plan completo de carga de trabajo del sistema y temperatura de los componentes |
Rechazo o reparación de soldadura |
Procedimiento representativo de prueba y criterios de aceptación. |
Estado conjunto poco claro |
Mapa de tubos y flujo de trabajo de registro |
Un paquete de cotización debe incluir grados de tubos y láminas, dimensiones de los tubos, espesor de la lámina o revestimiento, tolerancias de orificios, paso, proyección, dibujo de juntas, plan de expansión, examen requerido y volumen de producción anticipado. Incluya utilidades y restricciones de manejo. Esta información hace que la propuesta de una máquina soldadora automática de placas tubulares sea evaluable antes de finalizar las opciones de herramientas y procesos.
La soldadura orbital exitosa de tubo a placa de tubos comienza con el diseño de la conexión y una condición de ensamblaje repetible. Seleccione una máquina soldadora automática de láminas de tubos según el centrado, la holgura, la deposición requerida, la carga de trabajo y la aceptación validada en lugar del diámetro del tubo únicamente. Wuxi Bohan Automation Technology Co., Ltd. fabrica equipos de soldadura automatizados y ofrece la soldadora de placa tubular AT80 con refrigeración por agua, alimentación de alambre y posicionamiento ajustable de la antorcha. Maquetas representativas, secuencia de expansión definida y registros de inspección a nivel conjunto son esenciales para juzgar el método de producción completo. El objetivo son conexiones consistentes y aceptadas en todo el patrón de placa de tubos real.
No necesariamente. El paso, la geometría de los bordes, la proyección y la envolvente giratoria completa determinan el acceso. Verifique las posiciones más restrictivas con el utillaje propuesto.
Sólo dentro del procedimiento validado y los límites de configuración. La proyección cambia la relación del electrodo con la articulación y puede requerir un posicionamiento diferente o un programa separado.
Una prueba de fugas aborda las fugas en sus condiciones de prueba. No establece todos los requisitos estructurales o de fusión; el plan de inspección aprobado determina los exámenes requeridos.
Debe representar el material y las condiciones térmicas relevantes para la calificación y validación de la aplicación. Una placa sustancialmente diferente puede dar una imagen incompleta de la junta de producción.
No. El enfriamiento del cabezal controla la temperatura del equipo. La distorsión de los componentes y el calentamiento acumulativo requieren una secuencia de fabricación y controles térmicos apropiados para el conjunto.


