


cerca
Elija su sitio
Global
Redes Sociales
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-15 Origen: Sitio


La soldadura orbital mecaniza una trayectoria de soldadura circular, comúnmente usando TIG. Las aplicaciones de precisión incluyen tuberías de proceso limpias, líneas de fluidos aeroespaciales, tuberías de aleaciones industriales y juntas de intercambiadores de calor. Los cabezales abiertos sirven para procedimientos adecuados de fusión o alimentación de alambre, mientras que los cabezales cerrados se utilizan a menudo para tubos limpios de paredes delgadas. Cada aplicación requiere su propio plan de aceptación y herramientas.
La palabra 'precisión' sólo es útil cuando está vinculada a un requisito observable. Una soldadura de tubo de proceso puede necesitar un perfil interno controlado y una oxidación limitada. Una junta de tubería de aleación puede necesitar la penetración especificada y la geometría de soldadura depositada. Una línea de fluido aeroespacial puede otorgar especial importancia a las dimensiones, la integridad de las juntas y la trazabilidad. Esos requisitos pueden superponerse, pero no son intercambiables.
Un sistema orbital controla la trayectoria y coordina los parámetros de soldadura seleccionados. Reduce la variación causada por el desplazamiento manual y el manejo repetido de la antorcha. Sin embargo, la consistencia dimensional en movimiento no prueba la calidad metalúrgica ni la limpieza del sistema. El equipo debe operar dentro de un proceso que controle la preparación, los materiales, el blindaje y el examen.
Un controlador puede activar el mismo programa dos veces aunque las uniones físicas sean diferentes. Un componente puede tener una pared ligeramente diferente, otro puede tener un borde contaminado y un tercero puede estar más caliente debido a una operación anterior. Estas diferencias explican por qué la soldadura de alta precisión requiere condiciones definidas de las piezas entrantes y comprobaciones del proceso junto con la gestión del programa.
Para una máquina de soldadura orbital de cabezal abierto, el límite de control debe ser explícito. La corriente, la rotación, la sincronización del gas, la alimentación de alambre y el enfriamiento se pueden coordinar, según la configuración. El control de la longitud del arco y la oscilación son funciones adicionales que deben confirmarse, no inferirse de la presencia de una pantalla táctil o una fuente de energía programable.
Una sugerencia de parámetros generada por una máquina es un punto de partida para el desarrollo. No establece un procedimiento calificado para cada aleación, accesorio o condición de servicio. El equipo de proceso responsable debe evaluar el resultado frente a los criterios de aceptación reales del proyecto.
Las industrias de alta precisión utilizan la soldadura orbital por diferentes motivos. Algunos priorizan superficies internas limpias, otros soldaduras repetibles en posiciones difíciles y otros deposición coordinada de relleno. Seleccionar una arquitectura para cada sector de precisión corre el riesgo de elegir equipos que resuelvan el problema equivocado.
Industria o aplicación |
Preocupación por la precisión |
Implicación de selección |
|---|---|---|
Tuberías semiconductoras de gas y proceso. |
Condición interna y control de contaminación. |
Evalúe los arreglos de fusión cerrados y el blindaje de las raíces para detectar juntas adecuadas. |
Procesamiento farmacéutico |
Perfiles de soldadura limpiables y aceptación documentada. |
Definir registros internos de examen y proceso. |
Sistemas de fluidos aeroespaciales |
Integridad de las juntas, control de materiales y geometría. |
Valide la configuración específica del tubo o accesorio. |
Tuberías químicas y energéticas. |
Integridad específica de la aleación y pases depositados repetibles. |
Evalúe una cabeza abierta con los controles de movimiento y cables necesarios. |
Fabricación de intercambiadores de calor. |
Uniones repetidas a lo largo de una placa tubular |
Utilice herramientas dedicadas de tubo a placa de tubos. |
Los tubos de proceso de acero inoxidable de pared delgada que se pueden soldar de forma autógena suelen ser candidatos para cabezales de fusión cerrados. Un cabezal abierto puede ser útil cuando la geometría, los requisitos de relleno u otra restricción del proceso lo requieran, pero la 'alta precisión' por sí sola no es una razón para seleccionar la arquitectura abierta.
Los requisitos internos de gas de respaldo permanecen separados del blindaje externo. Una disposición de protección del cabezal protege la zona de soldadura exterior; el interior del tubo necesita su propia protección cuando el procedimiento así lo especifica. La condición de purga requerida y el examen de la superficie interna deben ser parte de la prueba de aplicación.
Cuando una junta necesita metal de aportación y varias pasadas, un sistema de soldadura orbital abierto puede coordinar el recorrido con la deposición. El beneficio es la repetición controlada del proceso previsto alrededor de una tubería fija. Los requisitos de calor específicos del material, las condiciones entre pasadas y la inspección aún rigen el trabajo.
Los sectores especializados pueden imponer requisitos de aprobación exigentes, pero la selección de equipos debe evitar afirmaciones infundadas de cumplimiento automático. No se debe asumir que un sistema orbital de propósito general es aceptable para la producción aeroespacial o nuclear sin la revisión de la aplicación, la calificación y las aprobaciones de proyecto requeridas.
La razón más importante para considerar un cabezal abierto es un requisito de proceso que la configuración propuesta puede satisfacer de manera demostrable. Esto puede incluir alimentación de alambre, ajuste accesible de la antorcha, operación adecuada de múltiples pasadas o control de movimiento adicional. Su rango de diámetro nominal es sólo una parte de esa evaluación.
Los cabezales abiertos exponen la región de soldadura al entorno circundante. El blindaje local debe seguir siendo eficaz en el lugar de trabajo real, incluidas las corrientes de aire y los cambios de orientación del montaje. La visibilidad del operador puede ayudar a la observación del proceso, pero también requiere una protección de arco adecuada. El diseño accesible es una compensación funcional, no una ventaja universal.
Mida el espacio necesario para que se monte el cabezal, para que se desplace la antorcha y para que cualquier mecanismo de alambre permanezca en la posición correcta. Válvulas de retención, codos, soportes y tuberías paralelas cercanas. Un cabezal que pasa por un tubo de demostración recto puede encontrar interferencias en el ensamblaje real.
Para trabajos de varias pasadas, considere la posición de cada electrodo requerida y cualquier movimiento agregado entre pasadas. El acceso debe comprobarse durante todo el proceso planificado, no sólo en el paso raíz. El tendido de cables y mangueras también debe ser adecuado durante todo el recorrido.
Los equipos orbitales de cabeza abierta deben compararse con las rutas de producción realmente disponibles. Un conjunto que pueda girar puede ser adecuado para una estación de soldadura basada en un posicionador. Una tubería fija instalada puede favorecer el viaje orbital. Algunos lotes pequeños pueden seguir siendo prácticos mediante soldadura manual con controles adecuados. La ruta adecuada sigue las condiciones de producción en lugar de la etiqueta de automatización.
Una prueba de viabilidad útil utiliza el material real, la preparación, la geometría de ajuste y el plan de inspección. Evalúe el tiempo de montaje, la calidad de soldadura aceptada, la estabilidad de ciclos repetidos y el esfuerzo de cambio. Una prueba que demuestra únicamente que el electrodo gira es insuficiente para una decisión de compra de alta precisión.
El cabezal mueve y posiciona la herramienta de soldadura; la fuente de energía suministra y coordina funciones esenciales. Una máquina de soldadura orbital de cabezal abierto necesita interfaces eléctricas, de movimiento, de gas, de refrigeración y de cables compatibles para el procedimiento propuesto. Una clasificación actual por sí sola no confirma la compatibilidad total del sistema.
El La fuente de energía para soldadura programable AW400 tiene un rango de corriente de soldadura de 5 a 400 A, una pantalla táctil de 7 pulgadas y controles que cubren gas, corriente, rotación, enfriamiento y alimentación de alambre. Es un componente de control y fuente de energía; El cabezal de soldadura compatible y las funciones configuradas determinan qué uniones puede realizar el sistema completo.
Para un proyecto de precisión, esas funciones deben evaluarse como parte del sistema propuesto. Verifique el cabezal soportado, los rangos de ajuste disponibles, las clasificaciones operativas y los accesorios necesarios. Evite asumir que cada control opcional o función de datos está incluido en cada configuración suministrada.
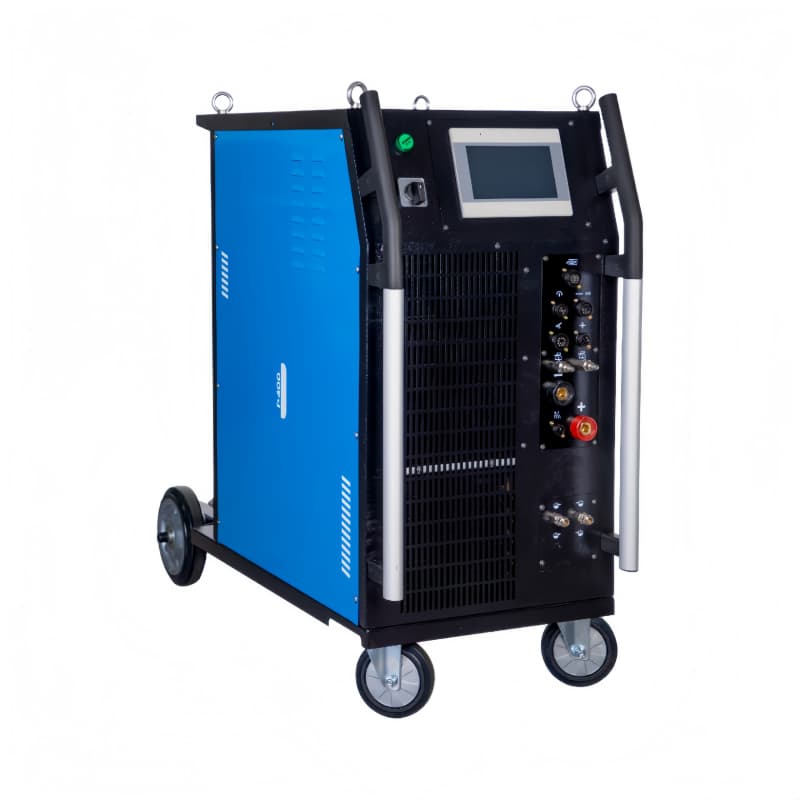
La corriente y la velocidad de desplazamiento influyen conjuntamente en las condiciones térmicas de la soldadura. La pulsación cambia la forma en que se entrega la energía con el tiempo. La distancia del electrodo afecta el comportamiento del arco, mientras que la posición del alambre y la alimentación influyen en la deposición. Cambiar una variable puede alterar el rango útil de otra, razón por la cual un cronograma validado es más que una colección de configuraciones independientes.
Por ejemplo, aumentar el recorrido sin revisar la deposición puede cambiar la cantidad de metal agregado por unidad de longitud. Una distancia de arco diferente puede alterar la soldadura incluso cuando la corriente permanece sin cambios. Estas relaciones explican por qué el desarrollo debería utilizar un proceso de prueba y examen controlado, en lugar de ajustes aislados basados en la apariencia externa.
Las clasificaciones de la fuente de energía, el enfriamiento del cabezal, los cables y la temperatura de la pieza de trabajo son importantes durante la soldadura repetida. Una corriente máxima más alta no necesariamente aumenta la producción aceptada. La unión puede estar limitada por la preparación, los intervalos de enfriamiento, los requisitos de purga o las condiciones térmicas permitidas entre pasadas.
Especifique la carga de trabajo planificada y las condiciones del lugar de trabajo al evaluar el equipo. Demostrar ciclos repetidos representativos de la producción, incluidas las pausas y controles necesarios. Esto establece un panorama operativo más útil que una única demostración de rendimiento máximo.
La producción de alta precisión se beneficia de una conexión clara entre la soldadura física y el proceso utilizado para realizarla. Asigne identificadores conjuntos y conéctelos con información del material, el procedimiento aprobado, la revisión del programa, el operador y el resultado del examen. El registro debe permitir al equipo de calidad identificar las uniones afectadas cuando aparece un problema en el proceso.
El almacenamiento del programa no es lo mismo que una pista de auditoría completa. Un controlador puede conservar la configuración mientras que otros registros deben mantenerse por separado. Si se requieren registros digitales, establezca qué captura realmente el equipo suministrado, cómo se exportan los registros y cómo se conectan al sistema de identificación de producción.
Especifique quién puede crear, editar, aprobar y publicar programas de soldadura. Un archivo renombrado no es suficiente control de revisión. El cronograma aprobado debe permanecer identificable y un cambio debe tener un motivo documentado y cualquier validación requerida antes de su uso en juntas de producción.
Los cambios físicos también requieren atención. Una configuración de electrodo, cabezal, disposición de herramientas, material o condición de preparación diferente puede afectar el proceso incluso cuando el nombre del programa permanece sin cambios. El plan de calidad debe definir qué cambios requieren verificación o recalificación.
El método de examen debe seguir los requisitos de las juntas y del servicio. Las comprobaciones visuales externas, la visualización interna, las comprobaciones dimensionales, las pruebas de fugas y otros exámenes responden a diferentes preguntas. Un registro de proceso no reemplaza una prueba requerida y una prueba de fugas por sí sola no establece todos los requisitos estructurales o metalúrgicos.
Preocupación por la aceptación |
Control de producción para establecer |
|---|---|
Material o preparación incorrectos |
Identificación entrante y controles conjuntos documentados. |
Cambio de programa no autorizado |
Control de revisión y responsabilidad de publicación. |
Pérdida de blindaje o ciclo interrumpido. |
Procedimiento definido de retención, investigación y examen. |
Juntas terminadas imposibles de rastrear |
Mapa conjunto y registros de producción vinculados |
Prueba de equipo no representativo |
Muestras que coinciden con la geometría real y los criterios de aceptación. |
Antes de solicitar una cotización, proporcione dibujos representativos, aleaciones, rangos de diámetro y pared, preparación, requisitos de relleno, restricciones de espacio libre, ritmo de producción, servicios públicos y expectativas récord. Esto permite comparar el sistema orbital de cabeza abierta propuesto con la tarea completa. También identifica recursos faltantes de preparación o inspección antes de que llegue el equipo.
La soldadura orbital de alta precisión depende de definir el resultado requerido y controlar las condiciones que lo producen. Una máquina de soldadura orbital de cabezal abierto es útil cuando sus herramientas accesibles y funciones de proceso configuradas se adaptan a la unión, particularmente cuando se requiere entrega de relleno o múltiples pasadas. Wuxi Bohan Automation Technology Co., Ltd. fabrica equipos de soldadura automatizados y proporciona la fuente de energía programable AW400. Evalúe juntos el cabezal compatible, los controles de proceso, la carga de trabajo repetida y los registros de aceptación. El objetivo de compra es un método de producción validado que produzca consistentemente uniones aceptables, con una trazabilidad adecuada a la aplicación.
No. Confirme el alimentador, la capacidad del cable, la disposición de entrega y la compatibilidad del controlador en el alcance del suministro real. Un marco abierto por sí solo no establece la capacidad de alimentación con alambre.
Debe considerarse como un punto de partida del desarrollo. La validación requerida, la calificación del procedimiento y la liberación deben completarse antes del uso en producción en las juntas correspondientes.
No. Es una fuente de poder de soldadura programable. La capacidad de la aplicación depende del cabezal compatible, las herramientas y otros equipos configurados que se suministran con él.
Enumere los campos obligatorios, el formato de exportación, la identificación conjunta, las necesidades de retención y los controles de acceso. Demuestre el flujo de trabajo de registro real con la configuración propuesta.
Sólo dentro de los límites de procedimiento y validación aplicables. Los cambios de geometría pueden alterar el acceso, el flujo de calor y el ajuste; revíselos antes de agrupar accesorios bajo un programa de producción.


