


cerca
Elija su sitio
Global
Redes Sociales
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-29 Origen: Sitio


Una soldadura más rápida no significa necesariamente más conjuntos de tuberías completos por turno. La alineación de bridas, la carga de componentes, la preparación, la inspección y la reparación pueden consumir más tiempo que el arco mismo. Una máquina soldadora automática de bridas para tuberías mejora la productividad cuando hace que la soldadura circunferencial requerida sea más repetible y se adapta al flujo de trabajo de producción circundante. Su valor debe medirse a través de ensamblajes aceptados, incluidos los cambios y el tiempo de inactividad. Ese enfoque ayuda a distinguir una inversión útil en automatización de una máquina que termina el paso de soldadura rápidamente mientras las piezas continúan haciendo cola en otras partes del taller.
Mida las juntas aceptadas por hora de producción disponible.
Incluya preparación, carga, alineación, purga, inspección y cambio.
Valide la calidad de la soldadura y la geometría de las bridas en ensamblajes representativos.
Compare el costo operativo completo y la capacidad utilizable real.
Una máquina soldadora automática de bridas para tuberías mecaniza la operación de soldadura circunferencial y coordina los ajustes relevantes del proceso. En una disposición orbital, la herramienta de soldadura se desplaza alrededor de la junta. En su lugar, otras disposiciones de producción automatizadas pueden rotar el conjunto. Estas arquitecturas tienen diferentes requisitos de manejo y acceso, por lo que el movimiento propuesto debe establecerse antes de comparar el rendimiento.
La unidad de salida importa. El conteo de ciclos de arco puede ocultar uniones rechazadas, pasadas incompletas o componentes en espera de inspección dimensional. El conteo de ensamblajes aceptados revela si el método de producción realmente entrega el trabajo requerido. La métrica elegida también debe indicar si una junta, una brida o un carrete completo cuentan como una unidad.
Un modelo de ciclo práctico incluye preparación de componentes, carga, alineación, blindaje o purga cuando sea necesario, soldadura, descarga y examen. Agregue la parte del lote de configuración, cambio, servicio planificado y retrabajo esperado. Algunas actividades pueden superponerse en una celda adecuada, por lo tanto, mida el flujo de trabajo real en lugar de simplemente sumar cada acción del operador.
Rendimiento aceptado = ensamblajes aceptados ÷ tiempo total de producción.
Costo por ensamblaje aceptado = costo total de producción relevante ÷ ensamblajes aceptados.
Defina el límite de tiempo de forma coherente al comparar el trabajo manual y automático. Si una prueba comienza con piezas preparadas y la otra incluye corte y ajuste, la comparación es engañosa. Utilice el mismo ensamblaje, calidad de preparación, criterios de inspección y límites de producción.
Actividad medida |
¿Qué puede mejorar la automatización? |
Lo que queda por verificar |
|---|---|---|
Configuración y selección de programas. |
Reutilización de configuraciones validadas |
Cambios de herramientas y controles de lanzamiento de programas. |
Soldadura |
Movimiento coordinado y ejecución de procesos. |
Pases requeridos y resultado conjunto aceptable. |
Carga y alineación |
Fijación repetible en una celda adecuada. |
Tiempo de manipulación y geometría de brida. |
Rehacer |
Reducción potencial en la variación del proceso. |
Tasas medidas de rechazo y reparación. |
Inspección y liberación |
Presentación más consistente para el examen. |
Tiempo de examen real y flujo de trabajo de registro |
Las uniones circulares repetidas pueden beneficiarse de una trayectoria de recorrido controlada y un proceso reutilizable. Una vez validado un cronograma adecuado, los operadores pueden ejecutarlo sin reconstruir la configuración para cada conjunto equivalente. Esto puede reducir la variación entre ciclos y simplificar la producción repetida de una familia conjunta estable.
La coherencia del proceso también puede reducir las reparaciones evitables cuando las piezas entrantes, la configuración y el blindaje permanecen controlados. Ese potencial es comercialmente significativo porque las reparaciones implican más que soldadura adicional: pueden consumir tiempo de preparación, manipulación, inspección y planificación de la producción. El beneficio debe medirse según la producción aceptada real y no supuesta.
La recuperación del programa ayuda cuando se repite el mismo material, dimensiones y preparación de juntas. Puede reducir el tiempo dedicado a encontrar configuraciones previamente establecidas. Sin embargo, el operador aún necesita confirmar que el ensamblaje físico coincida con el programa publicado y que estén instaladas las herramientas correctas.
Agrupe los trabajos en familias conjuntas validadas cuando corresponda. Programe trabajos similares en conjunto para reducir los cambios evitables de herramientas y parámetros. La agrupación debe respetar los límites del procedimiento de soldadura; un diámetro similar no coloca automáticamente una aleación o pared diferente en la misma familia de procesos.
Una máquina soldadora automática de bridas para tuberías puede coordinar la corriente y viajar alrededor de la costura circular. Dependiendo de la configuración, también puede controlar la sincronización del gas, el enfriamiento y el suministro de llenado. Esto admite la repetición del proceso previsto, pero no puede eliminar todas las alteraciones de la preparación, la variación del material o la temperatura de los componentes.
La ejecución estable es especialmente útil cuando el acceso manual a la antorcha varía alrededor de la circunferencia. El beneficio real aún depende de si el cabezal puede montarse, desplazarse y retirarse de manera eficiente. Una junta que tarda mucho en fijarse puede seguir siendo un candidato de baja productividad a pesar de un ciclo de soldadura repetible.
La automatización puede cambiar el trabajo del operador desde la manipulación continua de la antorcha hasta la configuración, el monitoreo y los controles de calidad. Ese cambio puede reducir la fatiga asociada con el posicionamiento repetitivo y permitir un ritmo de producción mejor organizado. No establece una reducción fija de mano de obra ni justifica la operación desatendida.
La asignación de operadores debe seguir las instrucciones del equipo, los controles del lugar de trabajo y los requisitos de supervisión reales. Si el proceso necesita observación continua, ese requisito pertenece al modelo de dotación de personal. Calcule los ahorros de mano de obra a partir del contenido del trabajo medido, no de la palabra 'automático'.
La soldadura une componentes, pero el ensamblaje aceptado también necesita la geometría especificada. La orientación, perpendicularidad, concentricidad y espaciado de las bridas pueden ser importantes para la instalación aguas abajo. Un cordón de soldadura consistente no compensa una brida mantenida en la posición incorrecta antes de soldar.
Los accesorios deben ubicar la tubería y la brida al tiempo que permiten el acceso requerido a la soldadura y gestionan el movimiento de manera adecuada. Incluya los requisitos dimensionales del dibujo en la prueba. Inspeccione el conjunto después de soldar, porque los efectos térmicos pueden cambiar la geometría de su condición inicial de montaje.
Los ensamblajes pesados o largos pueden requerir soportes y dispositivos de elevación que dominan el tiempo de la celda. Un cabezal de soldadura compacto no hace que sea fácil cargar un carrete grande. Revise el peso, la longitud, el equilibrio, la altura de trabajo y el equipo de manipulación disponible de los componentes al evaluar una máquina soldadora automática de bridas para tuberías.
Para trabajos repetidos, un dispositivo adecuado puede reducir el esfuerzo de medición y reposicionamiento. Para trabajos muy variados, un accesorio flexible puede evitar un exceso de herramientas dedicadas y al mismo tiempo requerir más ajustes. El enfoque correcto depende de la mezcla de productos y del tamaño esperado del lote, no simplemente de la capacidad de soldadura de la máquina.
Un corte, biselado, espacios o condiciones de pegajosidad inconsistentes pueden crear retrasos y variaciones en la soldadura. Si la estación de soldadura se detiene repetidamente para corregir las piezas entrantes, aumentar la velocidad del arco no resolverá el problema aguas arriba. Establezca criterios de aceptación de la preparación y realice las comprobaciones necesarias antes de que las piezas entren en la celda automática.
Separar los defectos causados por la preparación de los causados por la ejecución de la soldadura. Esto hace que las acciones de mejora sean más específicas y evita cambiar el programa de soldadura para adaptarse a cada conjunto mal ajustado. La repetibilidad del programa funciona mejor cuando la articulación que se le presenta es repetible.
Verifique el espacio libre para el montaje, el recorrido del electrodo, la entrega del cable si se usa y el retiro. Incluya mangueras y cables, accesorios cercanos y el perfil de brida real. Se debe demostrar un soldador automático de bridas de tuberías en el conjunto representativo más restrictivo del rango previsto.
Cuando la secuencia de fabricación pueda afectar el acceso, considere cuándo conectar los componentes vecinos. Cualquier mejora de secuencia debe seguir siendo compatible con el diseño, el acceso de inspección y el plan de producción. Resolver un problema de montaje mediante el orden de montaje puede ser más eficaz que comprar un sistema de soldadura más grande.
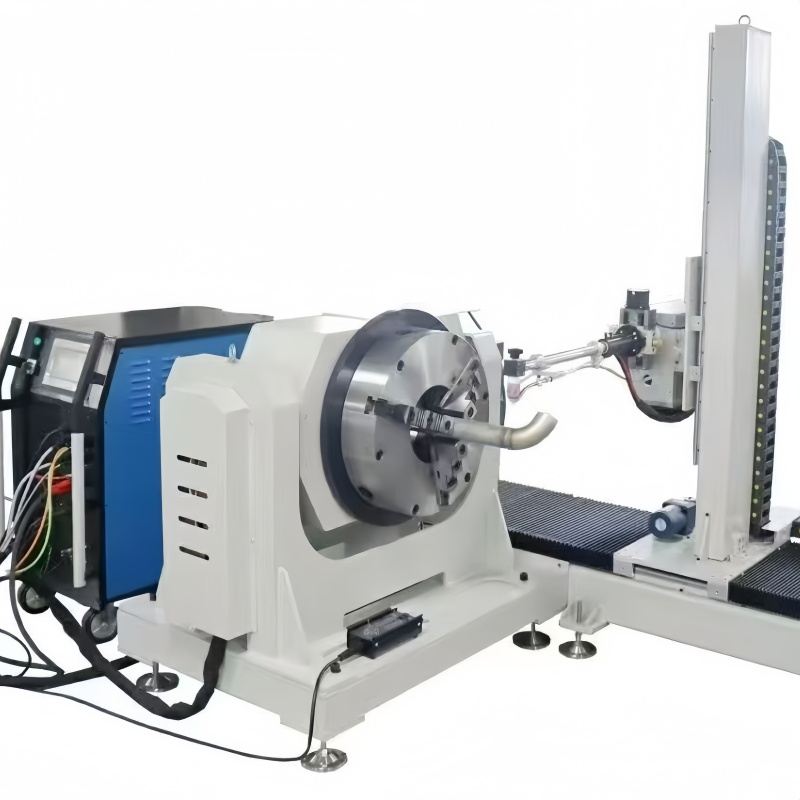
El La soldadora automática de bridas para tuberías ofrecida por Wuxi Bohan utiliza una fuente de energía programable AW400 y un cabezal de soldadura de bridas para soldadura circunferencial de tubería a brida. La fuente de energía tiene un rango de corriente de 5 a 400 A y el sistema utiliza una pantalla táctil de 7 pulgadas para la interacción del proceso. Estas características respaldan la evaluación de aplicaciones; no establecen una tasa de producción universal.
Para una máquina soldadora automática de bridas de tubería propuesta, confirme el alcance completo del suministro y el rango de juntas permitido. Se deben revisar juntos el diámetro, la geometría de la brida, el espesor de la pared, el material, la preparación requerida y las necesidades de relleno. No infiera una capacidad de producción o una garantía de aceptación únicamente a partir del rango actual.
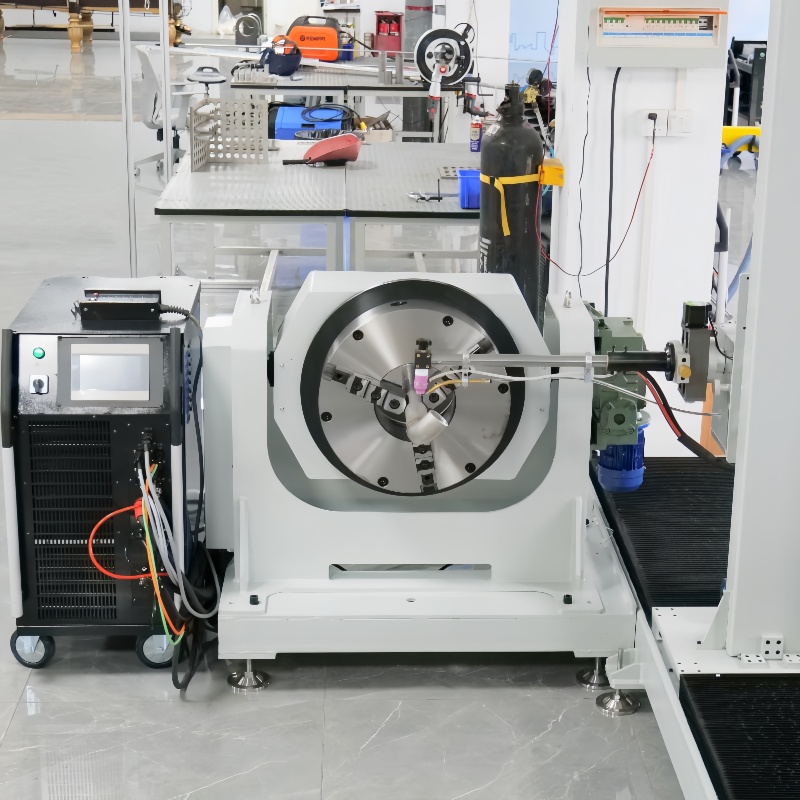
El ciclo de trabajo de la fuente de energía, el enfriamiento del cabezal, las clasificaciones de los cables y la temperatura de los componentes afectan la producción repetida. Una única demostración exitosa no prueba que el sistema pueda seguir el ritmo planificado a lo largo de un lote. Evalúe el cronograma completo, incluidas las pausas y el mantenimiento requeridos.
Los servicios públicos y las condiciones de instalación también afectan la usabilidad. Establezca el suministro eléctrico, el suministro de gas, los requisitos de refrigeración, el espacio de trabajo y las disposiciones de manipulación antes de la entrega. La falta de infraestructura puede impedir que una máquina capaz alcance su función de producción prevista.
Si el procedimiento necesita alimentación de relleno, múltiples pases, movimientos particulares de electrodos o registros específicos, identifique esas funciones explícitamente. Confirme la configuración admitida en lugar de tratar todos los sistemas de soldadura automática como equivalentes. Una especificación de compra debe conectar cada función requerida con una necesidad conjunta o de producción definida.
El almacenamiento de programas es útil para ensamblajes recurrentes, pero el recuento de programas rara vez es la principal limitación de productividad. La facilidad de selección correcta, el control de revisiones, los cambios de herramientas y el tiempo necesario para validar una nueva familia pueden ser más importantes. Demuestre el flujo de trabajo del operador y la soldadura misma.
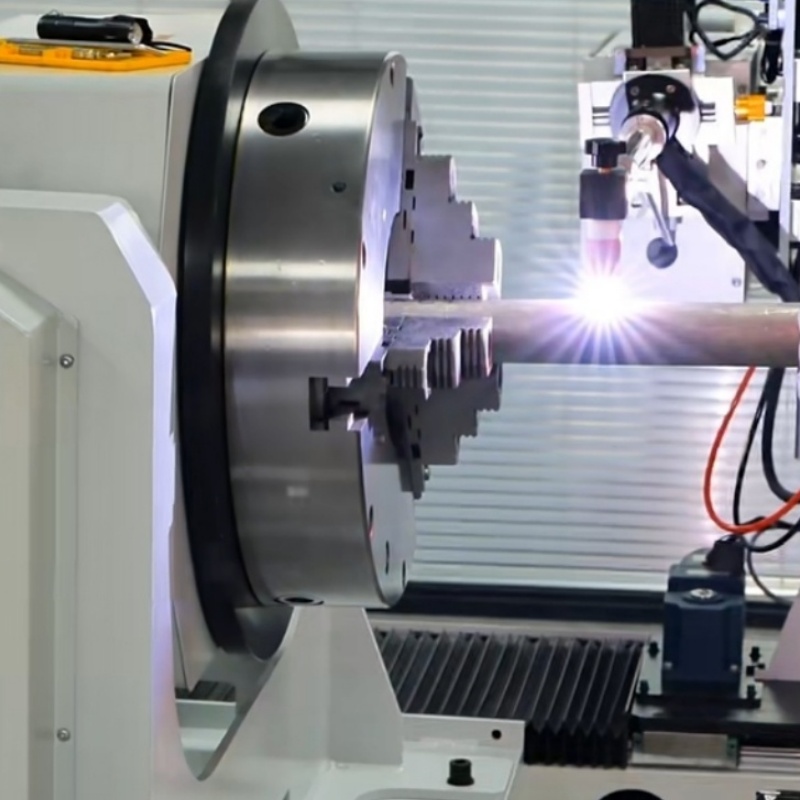
Utilice piezas representativas de la combinación de producción prevista, incluido el trabajo común y el caso de acceso o preparación más exigente. Aplique los mismos criterios de aceptación a la prueba inicial y automática. Registre la producción aceptada, las juntas rechazadas, el esfuerzo de reparación, la dotación de personal, los cambios y el tiempo total de ocupación.
No compare una demostración altamente optimizada con un cambio manual promedio sin tener en cuenta las diferentes condiciones. Una prueba significativa incluye manipulación normal, inspección y variación razonable dentro de los límites de preparación permitidos. Esto revela si la ruta automática mejora el proceso completo.
Una vez que la soldadura se vuelve más rápida o más consistente, la preparación o inspección pueden limitar el rendimiento. Planifique cómo las piezas entrarán y saldrán de la estación. Crear una cola de carretes sin terminar o sin inspeccionar no crea el mismo valor que aumentar los ensamblajes liberados.
Compruebe si la operación posterior tiene capacidad para la producción adicional. Si el trabajo aceptado no puede liberarse ni enviarse, el caso de inversión debe tener en cuenta esa restricción. La mejora de la producción es mayor cuando la capacidad de la celda coincide con el proceso circundante.
Una estimación práctica de beneficios anuales combina el cambio verificado en mano de obra, consumibles, costos de reparación y capacidad de producción utilizable, y luego resta los gastos operativos y de mantenimiento adicionales. Si el beneficio incluye más producción, establezca que la empresa puede utilizar o vender esa capacidad. Una soldadura más rápida no supone automáticamente un ingreso adicional.
Período de recuperación simple = inversión instalada ÷ beneficio neto anual verificado.
La inversión instalada incluye equipos, herramientas, servicios públicos, capacitación, puesta en marcha y validación requerida. Utilice suposiciones consistentes y evite contar el mismo tiempo ahorrado como ahorro de mano de obra y valor de producción adicional. Cuando la carga de trabajo varía, evalúe más de un escenario de utilización realista.
Pregunta de inversión |
Se necesita evidencia |
|---|---|
¿Aumentará el rendimiento? |
Asambleas aceptadas por hora con el mismo límite de tiempo. |
¿Bajará el coste de reparación? |
Tasas de rechazo comparables y esfuerzo total de reparación |
¿Cambiará la dotación de personal? |
Requisitos de supervisión y trabajo del operador medidos |
¿Los cambios borrarán los ahorros? |
Cronogramas de prueba en toda la combinación de producción real |
¿Se puede utilizar capacidad adicional? |
Suministro ascendente, capacidad descendente y carga de trabajo esperada |
Proporcione planos, calidades de materiales, rangos dimensionales, tipos de bridas, preparación de juntas, requisitos de inspección, lotes típicos, servicios públicos y restricciones de manejo cuando solicite una propuesta. Esto convierte una comparación de la máquina soldadora automática de bridas para tuberías en una revisión de producción concreta en lugar de una discusión sobre afirmaciones de velocidad no respaldadas.
Una máquina soldadora automática de bridas para tuberías mejora la productividad cuando la ejecución repetible de la soldadura reduce el esfuerzo total necesario para liberar ensamblajes aceptables. Los mayores beneficios dependen de un montaje estable, un manejo adecuado, cambios manejables y una capacidad de inspección suficiente. Wuxi Bohan Automation Technology Co., Ltd. fabrica equipos de soldadura automatizados y ofrece un sistema de soldadura de bridas de tuberías que utiliza control de proceso programable. Evalúelo mediante pruebas de producción representativas y un modelo de costos basado en la producción aceptada. Una inversión adecuada soluciona las limitaciones operativas del taller preservando la calidad y geometría de las juntas requeridas por el proyecto.
Los lotes recurrentes más grandes pueden distribuir el costo de instalación entre más unidades, pero la recuperación también depende de la utilización, la calidad aceptada, el manejo y si la capacidad agregada es útil.
No. El conjunto aún necesita la orientación y las dimensiones especificadas. Valide los accesorios e inspeccione la geometría completa según lo requiere el plan de producción.
Utilice piezas, preparación, criterios de inspección y límites de tiempo equivalentes. Incluya la configuración y el cambio normales en lugar de comparar solo el ciclo de arco más rápido.
Debe permanecer dentro de una comparación de producción completa cuando se requiere una inspección para su liberación. De lo contrario, la producción aparente puede aumentar mientras los ensamblajes aceptados permanecen sin cambios.
Mejore el flujo de trabajo de preparación y suministro o revise el supuesto de utilización. La capacidad no utilizada no debe contarse como un beneficio de producción realizado.


